KPIs de producción: qué medir primero y cómo evitar errores comunes
2026-08-11
Un KPI de producción es una métrica cuantificable que vincula el rendimiento real de la planta con un objetivo operativo definido de antemano. Si empiezas hoy, mide primero el OEE desglosado en sus tres componentes, el tiempo de ciclo, el tiempo de inactividad, el rendimiento a la primera (FPY) y el trabajo en curso (WIP). Antes de comparar un turno con otro, fija el diccionario de datos y asigna un responsable a cada indicador: sin esa base, cualquier cuadro de mando genera más ruido que decisiones.
En resumen:
La medición del OEE desglosado en disponibilidad, rendimiento y calidad es clave para detectar con precisión las pérdidas operativas.
Priorizar KPIs como FPY y tasa de rechazo favorece la reducción del coste de no calidad, especialmente si el objetivo es mejorar la rentabilidad.
La implementación efectiva requiere definir responsable, diccionario de datos, línea base y acciones correctivas con ciclos cerrados para evitar que los datos sean inútiles.
Utilizar plataformas MOM integradas permite capturar datos en tiempo real y automatizar alertas, acelerando la toma de decisiones y la mejora continua.
Es recomendable concentrarse en unos pocos KPIs relevantes según la estrategia del trimestre, evitando métricas aisladas que puedan contradecirse.
Tabla de contenidos
-
Principales KPIs de producción: lista explicada y fórmulas prácticas
-
Cómo seleccionar y priorizar KPI: criterios prácticos y matriz de decisión
-
Implementación práctica en cuatro fases: de la definición a la mejora continua
-
OEE en profundidad: cómo evitar interpretaciones erróneas y descomponer pérdidas
-
Medición fiable: calidad de datos, segmentación y arquitectura mínima de captura
¿Qué es un KPI de producción y por qué debes clasificarlo?
Un KPI de producción no es cualquier dato que sale de una máquina. Es una medida que conecta el rendimiento real de la planta con un objetivo de negocio, y que sirve para diagnosticar, controlar y corregir, no solo para archivar en un informe mensual. El estándar ISO 22400 formaliza esta idea con fórmulas y unidades comunes para que dos plantas, o dos turnos de la misma planta, hablen el mismo idioma cuando comparan resultados.
La norma organiza los datos en tres niveles. Primero están las medidas brutas: minutos de parada, unidades producidas, piezas rechazadas. Después vienen los KPI básicos, que ya expresan una relación (disponibilidad, tasa de rechazo, tiempo de ciclo). Por último están los KPI compuestos, como el OEE, que combinan varios básicos en un solo número de gestión.
Conviene también clasificar por categoría funcional: producción (ritmo, cantidad), calidad (rechazos, retrabajos), mantenimiento (paradas, tiempo entre averías) e inventario (WIP, rotación). ISO describe estos indicadores como un lenguaje común de gestión, no como una lista cerrada de objetivos; cada planta decide qué combinación le importa según su contexto y su unidad de trabajo. Esa flexibilidad es una ventaja, pero también exige criterio: medir todo lo medible sin jerarquía es tan inútil como no medir nada.
Principales KPIs de producción: lista explicada y fórmulas prácticas
Cada indicador responde a una pregunta operativa distinta. Repasarlos por separado, con su fórmula y su lectura correcta, evita el error más común: mirar un número aislado sin entender qué lo mueve.
OEE (eficiencia global de equipos). Se calcula como disponibilidad × rendimiento × calidad, y puedes profundizar en su cálculo con la guía práctica sobre cálculo de OEE y ejemplos. Un OEE moderado no dice nada por sí solo si no sabes cuál de los tres factores lo está lastrando. Descomponerlo es obligatorio, no opcional, y lo detallamos en la siguiente sección.
Tiempo de ciclo y takt time. El tiempo de ciclo es lo que realmente tarda tu proceso en producir una unidad. El takt time es distinto: se calcula dividiendo el tiempo disponible entre la demanda del cliente, y marca el ritmo al que deberías producir para no acumular exceso ni generar cuellos de botella. Según el Lean Enterprise Institute, confundir ambos conceptos es uno de los fallos más frecuentes en plantas que arrancan con Lean: si tu tiempo de ciclo supera el takt, estás generando retraso; si lo supera con holgura, probablemente estás sobreproduciendo.
Tiempo de inactividad (downtime). No todas las paradas pesan igual. Las microparadas (menos de cinco minutos, muchas veces ni se registran) suelen sumar más pérdida acumulada que las paradas largas y visibles. Clasifica el downtime por tipo: avería mecánica, cambio de formato, falta de material, parada programada. Sin esa clasificación, el dato solo confirma que algo falló, no qué falló.
FPY (rendimiento a la primera) y tasa de rechazo. El FPY mide qué porcentaje de unidades sale bien a la primera, sin retrabajo. La tasa de rechazo es su complemento inverso, pero con matices: una pieza retrabajada no cuenta como rechazo, aunque haya consumido recursos extra. Diferenciar ambos evita que el coste real de la no calidad quede oculto.
WIP (trabajo en curso) y rotación de inventario. Un WIP creciente casi siempre indica un cuello de botella aguas abajo, no exceso de capacidad aguas arriba. Vigilarlo junto a la rotación de inventario ayuda a distinguir si el problema es de flujo o de planificación de compras.
Coste por unidad y OTIF (entrega a tiempo y completa). El coste por unidad combina materiales, mano de obra y gastos indirectos por pieza producida; es el indicador que finalmente conecta planta con cuenta de resultados. El OTIF mide si el cliente recibió lo pactado, cuando lo pactado, sin faltantes.
Otros indicadores complementarios que conviene tener en el radar:
-
Utilización: porcentaje del tiempo total en que el equipo está realmente produciendo, frente al tiempo disponible teórico.
-
TEEP (eficiencia total del equipo): similar al OEE pero calculado sobre las 24 horas del día, útil para evaluar capacidad ociosa real.
-
Eficiencia de mano de obra: horas estándar frente a horas reales trabajadas por unidad producida.
-
KPI de consumo energético: la enmienda ISO 22400-2:2014/Amd 1:2017 incorpora indicadores energéticos que conviene relacionar con unidades buenas producidas, no con horas de funcionamiento, para que el dato tenga sentido de negocio.
Cómo seleccionar y priorizar KPI: criterios prácticos y matriz de decisión
No necesitas medir los quince indicadores anteriores desde el primer día. Necesitas medir los tres o cuatro que realmente muevan tu objetivo de este trimestre, y hacerlo bien.
El punto de partida es el alineamiento: si tu prioridad es reducir el coste de no calidad, el FPY y la tasa de rechazo pesan más que el OTIF. Si el problema es servicio al cliente, es al revés. Un cuadro de mando que mezcla objetivos sin jerarquía obliga a elegir entre indicadores que a veces tiran en direcciones opuestas, algo que ya señalan trabajos de referencia sobre medición de rendimiento en planta: mejorar velocidad puede empeorar calidad si no se vigilan ambos a la vez.
Para decidir qué KPI priorizar, aplica estos cuatro criterios:
-
Relevancia: ¿el indicador está directamente ligado a un objetivo de negocio actual, o es un dato bonito sin consecuencia?
-
Accionabilidad: ¿si el número empeora, existe una acción clara que alguien puede tomar en 24 o 48 horas?
-
Coste de captura: ¿puedes obtener el dato con lo que ya tienes, o exige una inversión en sensores o procesos nuevos?
-
Fiabilidad: ¿la fuente del dato es consistente turno tras turno, o depende de que alguien lo anote a mano cuando se acuerda?
Una matriz simple de impacto frente a facilidad de captura ayuda a visualizarlo: el OEE desglosado suele caer en alto impacto y facilidad media (necesita cierta disciplina de registro, pero no tecnología compleja); el coste por unidad exacto suele ser alto impacto pero baja facilidad, porque cruza datos de varios sistemas.
Consejo profesional: evita el error de optimizar un único KPI de forma aislada. Un operario presionado solo por volumen tenderá a sacrificar calidad sin que nadie lo note hasta que llegan las devoluciones. Los indicadores siempre se leen en pareja: producción con calidad, velocidad con mantenimiento.
Implementación práctica en cuatro fases: de la definición a la mejora continua
Desplegar indicadores de producción sin método es la razón por la que tantos cuadros de mando de fábrica acaban abandonados a los tres meses. El NIST describe un despliegue práctico en cuatro fases que resulta directamente aplicable a una pyme industrial, sin necesidad de un proyecto de años.
-
Fijar objetivos y responsables. Antes de tocar ninguna hoja de cálculo, decide qué problema de negocio quieres resolver y quién es el propietario de cada KPI. Sin dueño, no hay seguimiento.
-
Definir diccionario y fórmulas. Congela las definiciones: qué cuenta como parada, qué cuenta como rechazo, qué unidad de tiempo usas. Este diccionario no cambia durante el período de comparación, aunque parezca tentador ajustarlo cuando un número queda mal.
-
Establecer línea base y configurar captura. Mide durante una o dos semanas antes de fijar objetivos numéricos. Configura la captura por turno, día y semana, no solo en agregado mensual.
-
Revisar desviaciones, codificar causas y verificar acciones. Cada desviación necesita causa codificada, fecha objetivo de corrección y una verificación posterior de que la acción funcionó.
Para arrancar desde el primer día, estos artefactos prácticos marcan la diferencia entre un KPI que se sigue y uno que se olvida:
-
Una plantilla de diccionario de datos con inclusiones, exclusiones, unidad y responsable de cada métrica.
-
Un formulario de captura por turno que el operario pueda rellenar en menos de un minuto.
-
Un panel visual en planta (físico o digital) con el KPI del día frente al objetivo.
-
Un registro de acciones correctivas con causa, propietario y fecha de cierre.
El detalle que decide si esto funciona o se queda en papel es simple: cada desviación debe tener propietario, causa codificada, fecha objetivo y verificación posterior, tal como señala el propio NIST en su marco de medición orientada a operaciones. Un KPI sin ese ciclo cerrado es solo un número decorativo.
OEE en profundidad: cómo evitar interpretaciones erróneas y descomponer pérdidas
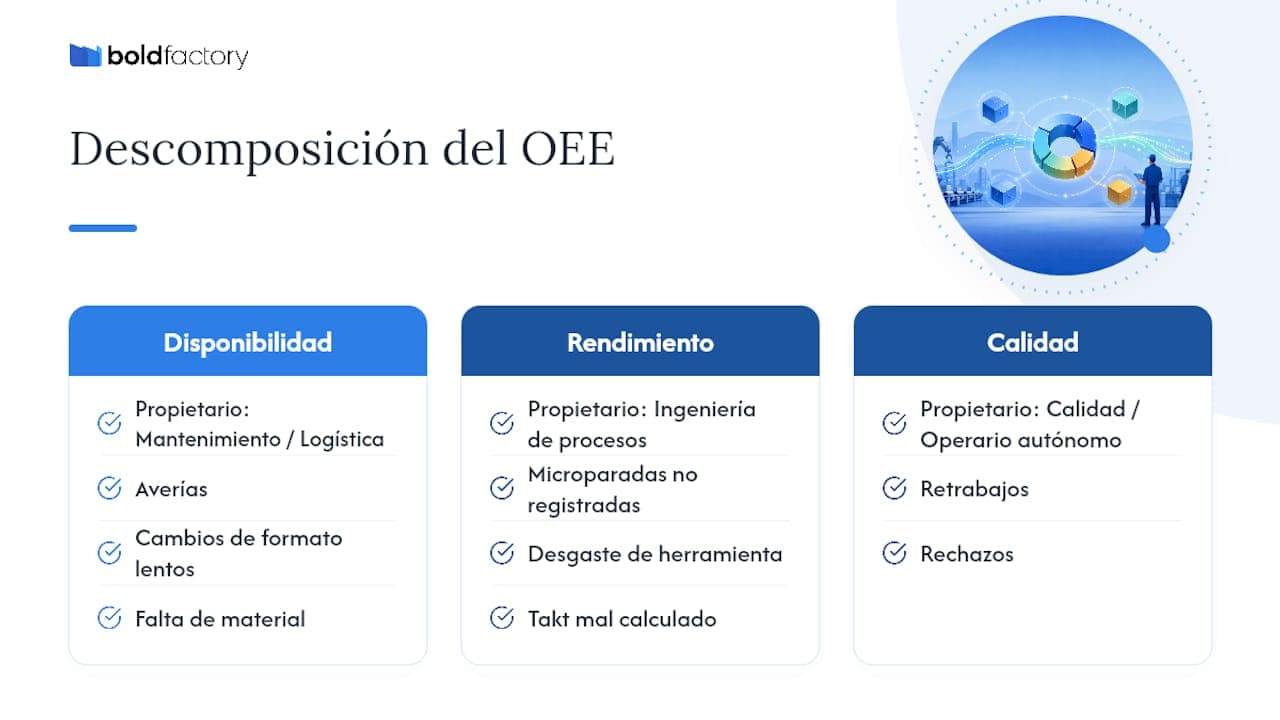
La fórmula es disponibilidad × rendimiento × calidad, y cada factor apunta a un departamento diferente.
Disponibilidad cae por averías, cambios de formato lentos o falta de material: aquí el propietario natural es mantenimiento o logística interna. Rendimiento (velocidad real frente a velocidad teórica) suele señalar microparadas no registradas, desgaste de herramienta o un takt mal calculado: aquí entra ingeniería de procesos. Calidad apunta a retrabajos y rechazos, y su dueño natural es el responsable de calidad o el propio operario si tiene autonomía para ajustar parámetros.
Un caso documentado por el NIST sobre una prensa hidráulica ilustra bien esto: antes de automatizar la captura de datos, calcular el OEE con precisión era prácticamente imposible porque las paradas cortas no quedaban registradas. Al automatizar las marcas temporales, la planta pudo por fin ver qué componente del OEE estaba realmente fallando, en vez de asumirlo.
Cuando el OEE baja, la pregunta correcta no es «¿por qué bajó el OEE?» sino «¿cuál de los tres factores bajó, y por qué?». Priorizar acciones entre mantenimiento, calidad y planificación exige mirar la descomposición, no el número compuesto.
Para la visualización, evita los promedios mensuales únicos: un panel que muestre OEE por turno y por máquina, con alertas cuando un componente cae por debajo de un umbral, permite actuar el mismo día en vez de descubrir el problema en el cierre del mes.
Medición fiable: calidad de datos, segmentación y arquitectura mínima de captura
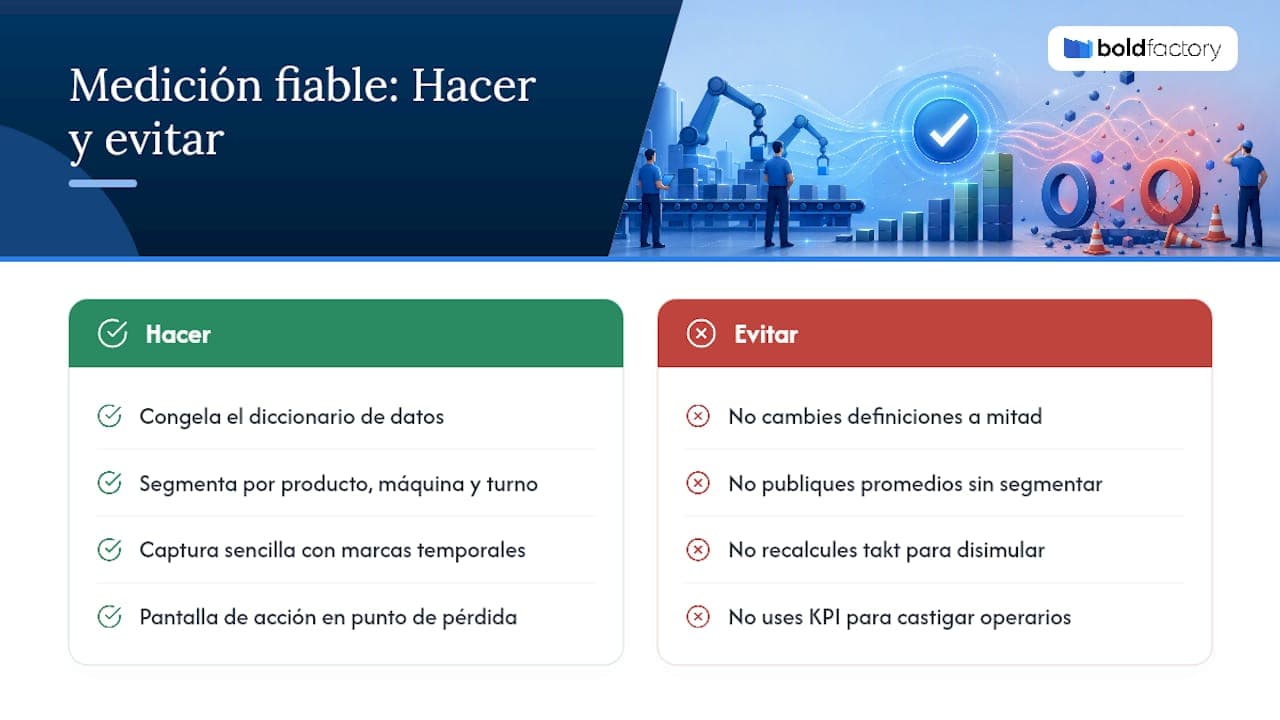
La trampa más habitual en la medición de KPI de producción no es la falta de datos, sino cambiar su definición a mitad de camino. Antes de comparar un turno con otro hay que congelar el diccionario de datos con sus inclusiones, exclusiones, unidad y responsable, tal como recomienda el propio marco de ISO 22400. Si en marzo cuentas las microparadas y en abril dejas de contarlas, el «mejora» que ves en el gráfico es ficción estadística, no mejora real.
La segunda trampa es medir en promedio cuando la realidad es heterogénea. Una planta que fabrica veinte referencias distintas y publica un único OEE mensual está ocultando qué referencia, qué máquina o qué turno concentra el problema. Segmentar por familia de producto, por máquina y por turno es la única forma de que el dato apunte a una acción concreta en vez de a una sensación general.
La arquitectura más útil combina captura sencilla por parte del operario, marcas temporales automáticas cuando sea posible, y una pantalla de acción justo en el punto donde ocurre la pérdida, para acelerar la corrección en vez de esperar al informe semanal.
En plantas de alta mezcla y bajo volumen, el Lean Enterprise Institute recomienda revisar el takt time cuando cambia el mix de producto o la demanda, pero nunca recalcularlo para disimular un problema operativo real. Ajustar el takt para que el número «cuadre» es la versión más sutil de manipular la medición.
Consejo profesional: nunca conviertas el KPI en un sistema punitivo directo contra el operario. Si cada dato negativo termina en una reprimenda, la gente deja de registrar las paradas reales, y el dato se vuelve inútil justo cuando más lo necesitas.
Cómo una plataforma MOM acelera la medición y el uso de KPI
Todo lo anterior exige disciplina de captura, y esa disciplina suele fallar cuando depende de partes de producción en papel o de hojas de Excel que alguien actualiza a mano al final del turno. Existen sistemas que unifican la captura de datos de planta, el diccionario de KPI y el cuadro de mando en un solo sistema que un operario puede manejar desde una tablet, sin necesidad de formación extensa ni de un proyecto de implantación de meses.
Plataformas como Bold Factory se despliegan en pocos días y sin permanencia obligatoria, lo cual resulta especialmente útil para pymes industriales con entre 5 y 100 operarios que buscan digitalizar su OEE desglosado por turno sin grandes proyectos costosos. El módulo de control de producción (MES) captura tiempos de ciclo, paradas y rechazos en tiempo real, mientras que la integración con mantenimiento (CMMS) y con planificación y compras permite cerrar el ciclo completo: de la desviación detectada a la acción correctiva verificada, sin cambiar de sistema ni reintroducir datos a mano.
En el caso concreto de Bold Factory, la herramienta cuenta agentes de inteligencia artificial que automatizan tareas repetitivas mediante instrucciones en lenguaje natural, útiles para codificar causas de parada o generar alertas cuando un componente del OEE cae por debajo de un umbral. Si gestionas una fábrica discreta (metal, mecanizado, mueble, textil o packaging) y quieres pasar de la hoja de cálculo a un cuadro de mando real, puedes revisar los planes y precios (desde 300 €/mes) o consultar la integración por API con tu ERP antes de decidir.
Fuentes
Los estándares y casos prácticos que sustentan este artículo permiten profundizar en cada indicador con rigor técnico, no solo con buenas intenciones:
-
NIST — Operations-driven performance measurement (Smart Manufacturing Systems)
-
ISO 22400-2:2014 - KPIs for manufacturing operations management
-
NIST report — Assessment of Real-Time Factory Performance (MRED / QIF discussion)
-
Lean Enterprise Institute — Ask Art: Why is Takt Time So Important in a Lean Turnaround?
Preguntas frecuentes
¿Cuáles son los KPI en producción?
Los KPI de producción más habituales son el OEE desglosado en disponibilidad, rendimiento y calidad, el tiempo de ciclo, el tiempo de inactividad, el FPY, la tasa de rechazo, el WIP, la rotación de inventario, el coste por unidad y el OTIF. Su combinación depende del objetivo de negocio de cada planta, según recoge el marco de ISO 22400.
¿Cuáles son los siete indicadores de la productividad?
No existe una lista universal cerrada de siete indicadores, aunque muchas plantas convergen en un conjunto similar: OEE, tiempo de ciclo, downtime, FPY, WIP, coste por unidad y OTIF cubren producción, calidad, mantenimiento e inventario a la vez. La combinación exacta debe ajustarse a tus objetivos, no copiarse de otra fábrica.
¿Cuáles son los KPI de un producto?
A nivel de producto o referencia, los indicadores más útiles son la tasa de rechazo específica de esa referencia, el tiempo de ciclo real frente al estándar, el coste por unidad y el FPY. Segmentar estos datos por referencia evita que un promedio general oculte problemas concentrados en un producto concreto.
¿Cuáles son los indicadores de producción?
Los indicadores de producción miden cantidad, ritmo y eficiencia del proceso fabril: unidades producidas por hora, tiempo de ciclo, takt time, utilización de máquina y OEE son los más usados. Herramientas como el MES de Bold Factory permiten capturar estos datos automáticamente por turno en vez de recopilarlos a mano al final del día.