Programación finita de capacidad: guía para planta
2026-11-17
La programación finita de capacidad es planificar la producción con los límites reales de máquinas, personas y turnos, de modo que una orden solo se programa cuando hay recursos para fabricarla. Si no los hay, la fecha de entrega se mueve en el plan, no en la planta. Funciona en la medida en que los datos de partida son fiables: un programa perfecto sobre tiempos inventados sigue siendo un programa falso. Por eso, en una pyme industrial, la clave no es solo el algoritmo, sino que producción, compras, almacén y mantenimiento hablen de la misma planta. En Bold Factory unificamos esas cuatro áreas (MES, MRP, WMS y GMAO) en una sola plataforma, y en esta guía explicamos cómo aplicar la capacidad finita sin montar un proyecto interminable.
Tabla de contenidos
Qué es la programación finita de capacidad
Todo recurso productivo tiene un techo: una prensa trabaja un número de horas por turno, un operario cualificado no puede estar en dos células a la vez y una máquina de mecanizado se para para cambiar utillaje. La programación finita tiene en cuenta esas limitaciones para calcular cuánto trabajo puede producirse en un periodo. Microsoft Dynamics 365 lo define así en su documentación: si no hay capacidad suficiente, la fecha de entrega se retrasa y el trabajo se programa cuando haya capacidad.
Esa lógica tiene una consecuencia incómoda y muy útil: el plan te dice la verdad antes de que lo haga el cliente. Una promesa de entrega calculada con capacidad finita es una promesa que la planta puede cumplir, y eso es lo que permite al director de operaciones dejar de apagar fuegos y al comercial dejar de prometer plazos al azar.
Los nombres que recibe
En la práctica oirás varios términos para lo mismo: planificación finita, planificación a capacidad finita o, en inglés, finite capacity scheduling. Dentro de un sistema de planificación avanzada se suele hablar también de programación detallada, que baja el plan hasta máquina y secuencia.
Capacidad finita frente a capacidad infinita
La planificación MRP clásica calcula qué hay que fabricar y comprar, y cuándo, partiendo de la demanda y las listas de materiales. Asume por defecto que los recursos aguantan lo que se les pida. Eso es la capacidad infinita: útil como primera aproximación, peligrosa como compromiso final.
| Criterio | Capacidad infinita | Capacidad finita |
|---|---|---|
| Supuesto sobre los recursos | Siempre hay hueco | Cada recurso tiene un límite por periodo |
| Qué ocurre si hay sobrecarga | La carga se acumula y se descubre en planta | La orden se retrasa o se mueve en el plan |
| Fecha de entrega | Teórica, basada en plazos fijos | Calculada con la carga ya reservada |
| Uso típico | Primer cálculo de necesidades | Programa que se lanza a planta |
| Esfuerzo de datos | Bajo | Alto: tiempos, calendarios, paradas |
No son enfoques enemigos. Un estudio académico publicado en el International Journal of Production Research propone una heurística de capacidad finita que usa la secuencia de colocación de trabajos en máquinas como enlace entre el plan a capacidad infinita y el finito. Dicho en llano: el plan infinito marca lo ideal, y el finito lo ajusta a lo posible.
Cuándo no conviene aplicarla
La propia documentación de Microsoft advierte de que, si la capacidad cambia con los requisitos, por ejemplo con turnos variables, los tiempos calculados no serán correctos. Una planta con turnos que se abren y cierran según el pedido debe antes estabilizar su calendario de recursos, o el programa nacerá desactualizado.
Secuenciación de trabajos: el orden dentro del límite
La capacidad finita responde a cuánto cabe. La secuenciación responde a en qué orden. Las dos preguntas van unidas: dos órdenes que caben en la semana pueden costar horas distintas según cuál se fabrique primero, porque los cambios de utillaje, de color o de material dependen de la secuencia.
La investigación operativa distingue estos dos mundos desde hace décadas. Un artículo del Centro de Estudios Políticos y Constitucionales sobre programación lineal y ordenación de la producción separa los modelos de asignación de recursos, que deciden qué cantidades producir dentro de restricciones fijas, de los modelos de secuencias, que determinan el orden para minimizar el tiempo inactivo de las máquinas.
Reglas de prioridad habituales
En un taller con varias máquinas en paralelo, no todas fabrican todos los artículos y cada una tiene sus tiempos de preparación. Una memoria de la UPC sobre este tipo de taller mecánico resuelve la secuencia con una metaheurística y reglas como EDD (primero la fecha de entrega más próxima) y SFT (primero el trabajo más corto), con el objetivo de minimizar el retraso medio.
En la práctica de una pyme basta con tres ideas:
-
Fecha de entrega primero (EDD): protege el servicio al cliente.
-
Trabajo más corto primero: libera máquina rápido y reduce el trabajo en curso.
-
Agrupar por preparación: encadena órdenes que comparten utillaje o material para ahorrar cambios.
Ninguna regla gana siempre. Elegir una es decidir qué te importa más, y conviene decidirlo antes, no cuando hay dos pedidos urgentes peleando por la misma máquina.
Los datos que necesita el programa
Un programa finito es tan bueno como la información que lo alimenta. El trabajo de la UPC sobre job shop scheduling con buffers limitados propone describir la planta con recursos, distribución y recetas de producción, y como entradas incluye fechas de solicitud y entrega, productos y cantidades de los pedidos y características de los equipos. Traducido a un taller, la lista mínima es esta:
-
Recursos y calendarios: máquinas, células y operarios cualificados, con sus turnos reales y festivos.
-
Rutas y tiempos: operaciones por artículo, tiempos de preparación y de ciclo por máquina, y qué máquinas pueden fabricar qué.
-
Pedidos: cantidades, fechas de entrega y prioridad comercial.
-
Materiales: existencias reales y fechas de llegada de compras, porque una orden sin material no es una orden programable.
-
Mantenimiento: paradas planificadas y averías que reducen la capacidad disponible.
-
Calidad y retrabajos: inspecciones y rechazos que consumen tiempo de recurso.
El error del 100% de utilización
El fallo más común es contar las horas teóricas. Una CNC con 40 horas en el calendario no tiene 40 horas de corte: restan preparaciones, mantenimiento, herramientas, cualificaciones e inspección. Los tiempos hay que medirlos en planta, por máquina y por turno, y revisarlos. Un artículo de Vrolen sobre optimización de la programación recuerda que la restricción real cambia con la mezcla de productos, las averías y el personal, así que el cuello de botella de hoy puede no ser el de la semana próxima.
Cómo se elabora el programa, paso a paso
El proceso es el mismo en una hoja de cálculo, en un ERP o en una plataforma de producción. Lo que cambia es cuánto trabajo manual exige cada paso.
-
Define el alcance. Empieza por la zona donde más duele: la célula cuello de botella o la familia de productos con más retrasos. Ampliar después es más sencillo que rediseñarlo todo.
-
Carga los recursos y sus calendarios. Aquí las horas disponibles deben restar paradas planificadas. Con el módulo de mantenimiento (GMAO) en la misma plataforma que la producción, las paradas de mantenimiento están en el mismo sistema que las órdenes que las sufren.
-
Calcula necesidades. El MRP determina qué fabricar y comprar. Nuestra plataforma integra planificación y compras (MRP) con producción, de modo que las órdenes y las compras parten de la misma información.
-
Programa desde la fecha de necesidad. Según la documentación de Microsoft, las órdenes planificadas se programan desde la fecha de requisito considerando la capacidad ya reservada; si no cabe en el calendario óptimo, el sistema intenta pedir los componentes antes. Puedes ver cómo organizamos este nivel en nuestra documentación de planes de producción.
-
Secuencia las órdenes. Aplica la regla que hayas elegido (fecha, duración, agrupación por preparación) y comprueba que el orden resultante respeta materiales disponibles.
-
Lanza a planta y recoge datos. Los operarios registran inicio, fin, paradas y rechazos desde tablets en planta, con una interfaz pensada para que cualquier operario la use. Esos registros son los que corrigen los tiempos del siguiente ciclo.
-
Mide y ajusta. Compara lo planificado con lo realizado y corrige tiempos, calendarios y reglas.
El paso 6 es el que rompe la mayoría de implantaciones: si el dato de planta llega a mano y al día siguiente, el plan siempre va un día por detrás.
Reprogramar sin generar nerviosismo
Una avería, un pedido urgente o un proveedor que falla obligan a mover el programa. El riesgo contrario también existe: reprogramar por cualquier desviación. Vrolen advierte en su guía de que hacerlo genera nerviosismo y pérdida de confianza en el plan, y propone fijar reglas con disparadores definidos, una ventana congelada, aprobación y comunicación.
Puedes llevarlo a tu planta con cuatro decisiones:
-
Ventana congelada: el tramo más próximo del programa no se toca salvo causa grave. Es lo que permite a planta trabajar con calma.
-
Disparadores: una avería de más de cierta duración, un material que no llega o un pedido urgente aprobado por dirección.
-
Responsable: una persona con autoridad para aprobar cambios, no un grupo de WhatsApp.
-
Registro de cada cambio manual: si el encargado altera el orden, hay que anotar por qué. Esos cambios revelan restricciones que el modelo no conocía, como una herramienta compartida o la habilidad concreta de un operario.
Decide qué optimizas antes de programar
Maximizar la utilización de máquinas puede inflar el trabajo en curso; minimizar los cambios puede retrasar justo lo urgente. Acordar por escrito qué manda (servicio, flujo, coste o estabilidad) ahorra discusiones cuando el programa tiene que elegir.
Indicadores para saber si funciona
No hace falta un cuadro de mando enorme. Cinco indicadores cuentan la historia:
-
Adherencia al plan: qué parte de lo programado se fabrica en el orden y el plazo previstos.
-
Entregas a tiempo y completas (OTIF): el reflejo del plan en el cliente.
-
Carga de los cuellos de botella: si es muy baja se pierde capacidad; si es muy alta, cualquier incidencia rompe el plan.
-
Frecuencia de reprogramaciones: muchos cambios seguidos indican reglas o datos deficientes.
-
Trabajo en curso y plazo de fabricación: si bajan, la secuencia está ayudando al flujo.
Fija tu propia línea base durante unas semanas y compárala después. Los umbrales genéricos de otros sectores sirven de poco: lo que importa es tu mejora respecto a tu punto de partida. Nuestro panel de control reúne esa visibilidad para el director de operaciones y para el propietario que no está siempre en planta.
Cuándo la hoja de cálculo se queda corta
Muchas fábricas programan en Excel y funciona mientras la operativa es sencilla: un cuello de botella claro, pocas órdenes abiertas y un plan que cambia poco. El punto de ruptura no depende tanto del tamaño de la empresa como de la complejidad: varios recursos compartidos, rutas alternativas, cambios que dependen de la secuencia y urgencias que obligan a recalcular varias veces al día.
Señales de que ha llegado el momento de dejar la hoja:
-
El planificador es el único que entiende el fichero, y cuando falta, el plan se para.
-
Los tiempos y las paradas se apuntan en papel y se pasan a mano después.
-
Compras, almacén y mantenimiento trabajan con datos que no coinciden con los de producción.
-
Cada pedido urgente obliga a rehacer a mano medio programa.
-
Los plazos que se prometen al cliente no salen del plan, sino de la intuición.
Si te reconoces en dos o tres, el problema ya no es de fórmulas. Es de que la información está repartida en demasiados sitios.
Por qué importa que todo esté en un solo sistema
Los sistemas pensados para grandes empresas resuelven la programación con módulos separados, consultores y proyectos largos. Para una pyme de entre 5 y 100 operarios, esa complejidad suele pesar más que el beneficio. Bold Factory es una plataforma en la nube que integra producción (MES), planificación y compras (MRP), almacén y trazabilidad (WMS/SGA) y mantenimiento (GMAO/CMMS), con una interfaz que los operarios usan desde tablets. Se implanta en pocas semanas y sin permanencia, y se integra por API con el ERP que ya tengas; puedes ver las opciones de integración.
La razón por la que esto importa a la programación finita es práctica. El plan necesita saber qué material hay, qué máquina está parada y qué se ha producido de verdad. Cuando esos datos viven en un solo sistema, el programa parte de la realidad de la planta y no de un fichero que alguien actualizó el lunes. Además, nuestros agentes de IA automatizan tareas repetitivas a partir de instrucciones en lenguaje natural, lo que quita carga administrativa al equipo de planificación.
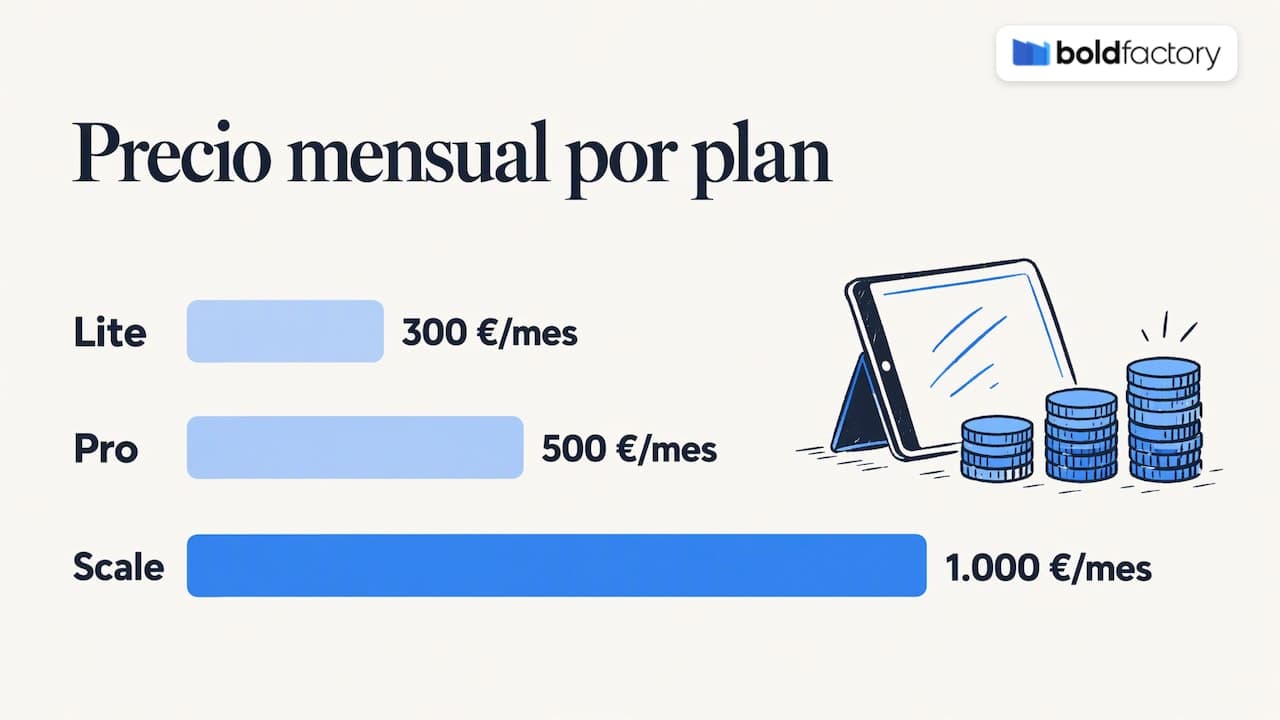
Los planes tienen un precio publicado por suscripción mensual, según usuarios y funcionalidades: Lite, a 300 € al mes; Pro, a 500 € al mes; y Scale, a 1.000 € al mes. Puedes empezar con lo que necesitas hoy y crecer según las necesidades reales del equipo.
Cómo empezar sin un proyecto largo
Si vas a dar el paso, nuestra recomendación es no intentar programar toda la fábrica de golpe.
-
Elige una decisión que cause fricción repetida. Por ejemplo, qué pedido pasa primero cuando dos urgentes compiten por la misma máquina. Resuelve esa y amplía.
-
Digitaliza el registro en planta. Antes de optimizar nada, que los tiempos reales, las paradas y los materiales entren por tablet.
-
Acuerda el objetivo principal y las reglas de cambio. Publícalos para planta y comercial.
-
Revisa tras unas semanas. Contrasta los tiempos teóricos con los medidos y ajusta calendarios.
La guía de primeros pasos de nuestra documentación te sirve de punto de partida para configurar la plataforma.
Preguntas frecuentes
¿La programación finita sustituye al MRP?
No, lo complementa. El MRP calcula qué fabricar y comprar y cuándo; la programación finita comprueba que esas órdenes caben en los recursos reales y las ordena. Funcionan mejor cuando comparten los mismos datos de órdenes, materiales y producción.
¿Qué diferencia hay entre programar y secuenciar?
Programar es asignar cada orden a un recurso y a un periodo respetando la capacidad. Secuenciar es decidir el orden de las órdenes en cada recurso. En la práctica se resuelven juntos, porque el orden cambia los tiempos de preparación y, con ellos, la capacidad que queda.
¿Cuántos datos hacen falta para empezar?
Bastan los de la zona que quieras mejorar: máquinas y calendarios, rutas con tiempos, pedidos, materiales y paradas. Es mejor empezar con datos medidos en planta de un cuello de botella que con una fábrica entera estimada.
¿Sirve en una planta con muchas urgencias?
Sí, siempre que definas reglas para ellas. Una ventana congelada, disparadores claros y una persona que apruebe los cambios permiten absorber urgencias sin que el programa se rehaga cada hora.