Rutas de fabricación: qué son y cómo definirlas bien
2026-11-03
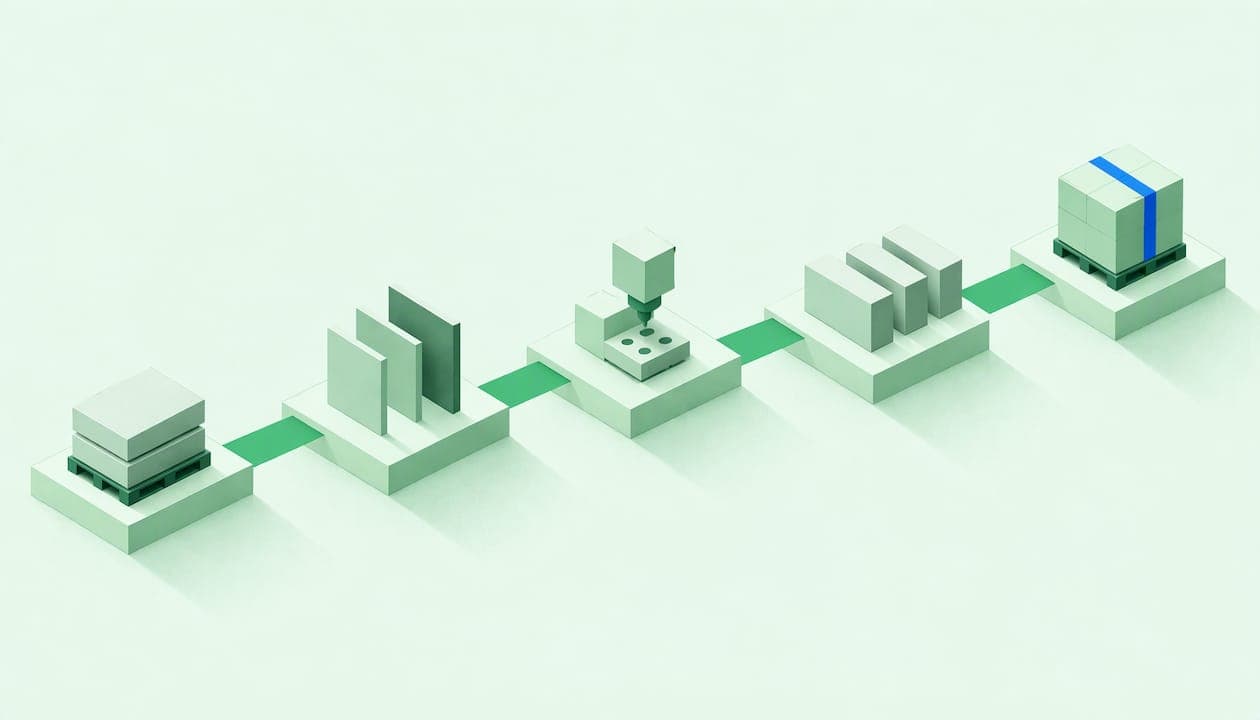
Una ruta de fabricación, también llamada ruta de trabajo u hoja de ruta, es la secuencia de operaciones que un producto recorre en planta para quedar terminado: qué se hace, en qué orden, en qué centro de trabajo y con qué tiempos. Es la receta del cómo, igual que la lista de materiales es la receta del qué. Si está bien definida, planificar, asignar trabajo y calcular costes deja de ser una cuestión de memoria del encargado. Si no existe o vive en un Excel, cada pedido se fabrica un poco distinto.
En este artículo explicamos qué contiene una ruta, cómo se construye paso a paso, cómo se enlaza con las órdenes de fabricación y los partes de trabajo, y qué errores nos encontramos con más frecuencia en pymes industriales.
Tabla de contenidos
-
Ruta, lista de materiales y orden de fabricación: no son lo mismo
-
Cómo ayudan las rutas a planificar, controlar costes y seguir la producción
Qué es una ruta de fabricación y para qué sirve
La ruta describe el recorrido de un producto por la fábrica. Cada paso se llama operación: cortar, plegar, soldar, mecanizar, pintar, ensamblar, embalar. Una ruta de un soporte metálico, por ejemplo, podría ser corte láser, plegado, soldadura, pintura y embalaje. Cinco operaciones, cinco puestos, un orden que no se puede alterar sin consecuencias.
El nombre cambia según el sector y el software. En la práctica, “ruta de fabricación”, “ruta de trabajo”, “ruta de producción”, “hoja de ruta” o routing designan lo mismo: el modelo que luego se copia en cada orden. Algunos sistemas la entienden como una guía para el operario, con enlaces a instrucciones de trabajo, planos y especificaciones, y esa es una buena forma de pensarla: no solo ordena el trabajo, también lo explica.
¿Para qué sirve, en concreto?
-
Estandarizar. Dos turnos distintos fabrican la misma pieza de la misma manera.
-
Planificar. Sin saber qué operaciones hay y cuánto tardan, no se puede calcular la carga de cada máquina.
-
Costear. El coste de mano de obra y de máquina sale de los tiempos por operación.
-
Seguir la producción. Si cada operación se puede marcar como pendiente, en curso o terminada, sabes dónde está cada pedido sin recorrer la nave.
-
Formar. Una persona nueva entiende el proceso leyendo la ruta, no preguntando a quien lleva veinte años.
Ruta, lista de materiales y orden de fabricación: no son lo mismo
Es la confusión más habitual cuando una fábrica empieza a digitalizarse. Conviene separar tres conceptos:
| Concepto | Responde a | Cambia con cada pedido |
|---|---|---|
| Lista de materiales (BOM) | ¿Qué componentes y materias primas lleva el producto? | No, salvo cambio de diseño |
| Ruta de fabricación | ¿Qué operaciones, en qué orden y en qué recursos? | No, salvo cambio de proceso |
| Orden de fabricación | ¿Cuánto fabricamos, para cuándo y con qué lote? | Sí, en cada lanzamiento |
La ruta y la lista de materiales son datos maestros: se definen una vez y se reutilizan. La orden de fabricación es el documento vivo. Según la guía de FabricaPyme sobre órdenes de fabricación, la orden concreta una cantidad y recoge las operaciones de la ruta, los consumos, las horas y las incidencias reales. Es decir, la orden hereda la ruta como punto de partida y se convierte en el registro de lo que realmente pasó.
En la documentación de Bold Factory explicamos cómo se organiza este flujo en los planes de producción, que es el lugar donde las órdenes se ordenan en el tiempo y se reparten entre recursos.
Qué datos debe llevar cada operación
Una ruta con quince campos por operación que nadie rellena es peor que una ruta con cinco campos fiables. Estos son los que consideramos imprescindibles:
-
Número y descripción de la operación. Un nombre que entienda el operario, no un código interno: “Plegar a 90° pestañas laterales”, mejor que “OP20”.
-
Centro de trabajo o recurso. Dónde se hace: una máquina concreta, un grupo de máquinas equivalentes o un puesto manual. Si dos prensas pueden hacer el mismo plegado, define el grupo, no la máquina, y la planificación ganará flexibilidad.
-
Tiempo de preparación. El que se invierte en cambiar útiles, programa o material antes de empezar la serie. Se paga una vez por lote.
-
Tiempo de ejecución por unidad. El que tarda cada pieza. Multiplicado por la cantidad y sumado a la preparación, da la duración de la operación.
-
Instrucciones y documentación. Plano, programa de la máquina, parámetros, fotografía de referencia, criterios de aceptación. Lo ideal es que el operario las abra desde la propia operación.
-
Materiales que se consumen en esa operación. Así el almacén sabe cuándo debe llegar cada componente, y no todo al inicio de la orden.
-
Control de calidad asociado. Si la operación exige una medición o una inspección, que figure en la ruta, no en la memoria de alguien.
Un detalle que mejora mucho la planificación: indicar si una operación puede solaparse con la siguiente. Si tienes que fabricar 500 piezas, no hace falta esperar a que las 500 estén cortadas para empezar a plegar las primeras.
Cómo estimar los tiempos sin inventarlos
El error más común es copiar el tiempo “de siempre” o el que dice el cliente. Un método sencillo:
-
Cronometra la operación en tres lotes distintos y por turnos diferentes.
-
Separa la preparación del tiempo por unidad: el primer ciclo siempre es más lento.
-
Anota lo que no es ciclo (esperas, búsqueda de herramienta, mover material) y decide si forma parte de la ruta o es una pérdida que hay que atacar aparte.
-
Revisa los tiempos tras un mes de partes reales. La ruta se corrige con datos, no con opiniones.
Cómo crear una ruta de fabricación paso a paso
No necesitas un proyecto de meses. Para un producto concreto, el proceso es este:
-
Recorre la planta con el producto. Sigue una pieza real desde que entra la materia prima hasta que sale embalada. Anota cada puesto por el que pasa, incluidas las operaciones externas (tratamientos, galvanizados, pintura subcontratada).
-
Define las operaciones y su orden. Numéralas de diez en diez (10, 20, 30) para poder intercalar una operación nueva sin renumerar todo.
-
Asigna el centro de trabajo a cada una. Distingue entre recursos únicos y grupos intercambiables.
-
Introduce tiempos de preparación y de ejecución. Con los datos cronometrados, no con intuiciones.
-
Vincula la documentación. Planos, programas, hojas de instrucciones, fotos.
-
Relaciona los materiales con la operación en la que se usan.
-
Añade los puntos de control de calidad.
-
Valida con quien la ejecuta. Lee la ruta con el encargado y con un operario. Si dicen “aquí hacemos otra cosa”, la ruta está mal, no el operario.
-
Lanza una orden piloto y compara. El primer lote real te dirá qué faltaba.
Cuando hay muchos productos parecidos, trabaja con rutas base y variantes: una ruta común de corte y plegado, con operaciones opcionales de pintura o de ensamblaje según el modelo. Mantener veinte rutas casi idénticas es el camino más rápido a que se desactualicen.
Cómo se ordenan las operaciones
El orden lo marca la lógica del proceso, pero hay tres decisiones que conviene tomar a conciencia:
-
Secuencia estricta o flexible. Soldar antes de pintar es obligatorio; mecanizar dos taladros en cualquier orden, no. Marca solo como obligatorias las dependencias reales.
-
Operaciones en paralelo. El montaje de un subconjunto y el de otro pueden hacerse a la vez; la ruta de un producto compuesto suele ser, en realidad, varias rutas que confluyen en el ensamblaje final.
-
Operaciones externas. Un tratamiento subcontratado tiene un plazo que no controlas. Inclúyelo como operación con su duración habitual, porque condiciona la fecha de entrega más que cualquier máquina propia.
De la ruta a la orden y al parte de trabajo
Aquí es donde una ruta pasa de documento a herramienta. El ciclo habitual es:
-
Llega un pedido y se lanza una orden de fabricación con una cantidad y una fecha de entrega.
-
La orden copia las operaciones de la ruta con sus tiempos previstos.
-
Cada operario registra su trabajo en un parte de trabajo: qué operación, cuánto tiempo, cuántas piezas buenas y cuántas rechazadas.
-
Al cerrar la orden, comparas lo previsto con lo real.
Ese parte es la fuente de verdad. En la guía de FabricaPyme que citábamos antes, la orden recoge además las incidencias reales, y su responsable subraya que una orden bien gestionada debe incluir la trazabilidad y el control real de incidencias para asegurar la calidad. Un parte que solo dice “hecho” no sirve para costear; uno que recoge inicio, fin y cantidad sí.
Cómo registrar el avance: terminadas, pendientes y a medias
La duda práctica es qué hacer con lo que está a medio camino. Una forma sencilla es marcar el inicio y el fin de cada operación, de modo que se puedan comparar los tiempos previstos con los reales. A partir de ahí, cada operación tiene un estado claro:
-
Pendiente: no se ha iniciado.
-
En curso: tiene hora de inicio y aún no de fin.
-
Parcial: se han completado algunas unidades y el resto sigue esperando. Registra la cantidad hecha, no un porcentaje estimado.
-
Terminada: tiene fin y cantidades buenas y rechazadas.
La operación parcial es la que más desorden genera cuando se lleva con papel. Si 200 de 500 piezas ya están cortadas y pasan a plegado mientras el corte sigue, la ruta debe permitirlo y el sistema debe reflejar dónde está cada lote. Y cuando una orden se cierra con operaciones a medias, decide expresamente qué ocurre con ese remanente: nueva orden, desguace o reasignación. Cerrar “en bloque” sin decidirlo es la fuente de buena parte de los descuadres de inventario.
Cómo ayudan las rutas a planificar, controlar costes y seguir la producción
Planificar recursos
Con operaciones, centros de trabajo y tiempos, un sistema de planificación puede calcular la carga por máquina y por semana. Cuando dos órdenes compiten por el mismo recurso, la decisión pasa a ser visible: ¿cuál va primero?, ¿se desvía a una máquina equivalente?, ¿se hacen horas extra? Sin ruta, esa decisión se toma a ojo, a las siete de la mañana, con el encargado apagando fuegos.
Un ejemplo sencillo. Si una operación de plegado tiene 30 minutos de preparación y 2 minutos por pieza, un lote de 100 piezas ocupa la prensa 230 minutos (30 + 100 × 2), casi cuatro horas. Con ese dato, y la agenda de la prensa, sabes si el pedido entra esta semana. Dividir el lote o agrupar pedidos del mismo útil cambia el resultado, y solo lo ves si los tiempos están separados.
Controlar tiempos y costes
El coste estándar de una operación sale de multiplicar su tiempo por la tarifa horaria del recurso (mano de obra más máquina). Los partes reales dan el coste efectivo. La diferencia entre ambos es tu mapa de mejora: operaciones que siempre se pasan de tiempo, preparaciones que se alargan, rechazos concentrados en un puesto. Cuando los datos no existen, las discusiones sobre rentabilidad de un producto son opiniones.
Seguir la producción en tiempo real
Si cada operación marca estados, el director de operaciones o el propietario puede ver qué pedidos están parados, en qué puesto y desde cuándo, sin llamar a nadie. Para un dueño que no está todo el día en la nave, esa visibilidad es la diferencia entre enterarse del retraso por el cliente o con tres días de margen para reaccionar.
Control de calidad y trazabilidad dentro de la ruta
Una ruta bien diseñada incluye los puntos donde se comprueba la calidad, no solo la inspección final. Inspeccionar en proceso detecta el defecto en la operación que lo causa y no tras añadir valor a una pieza ya defectuosa; hay enfoques distintos según la serie, como la inspección en proceso en talleres de series cortas en mecanizado.
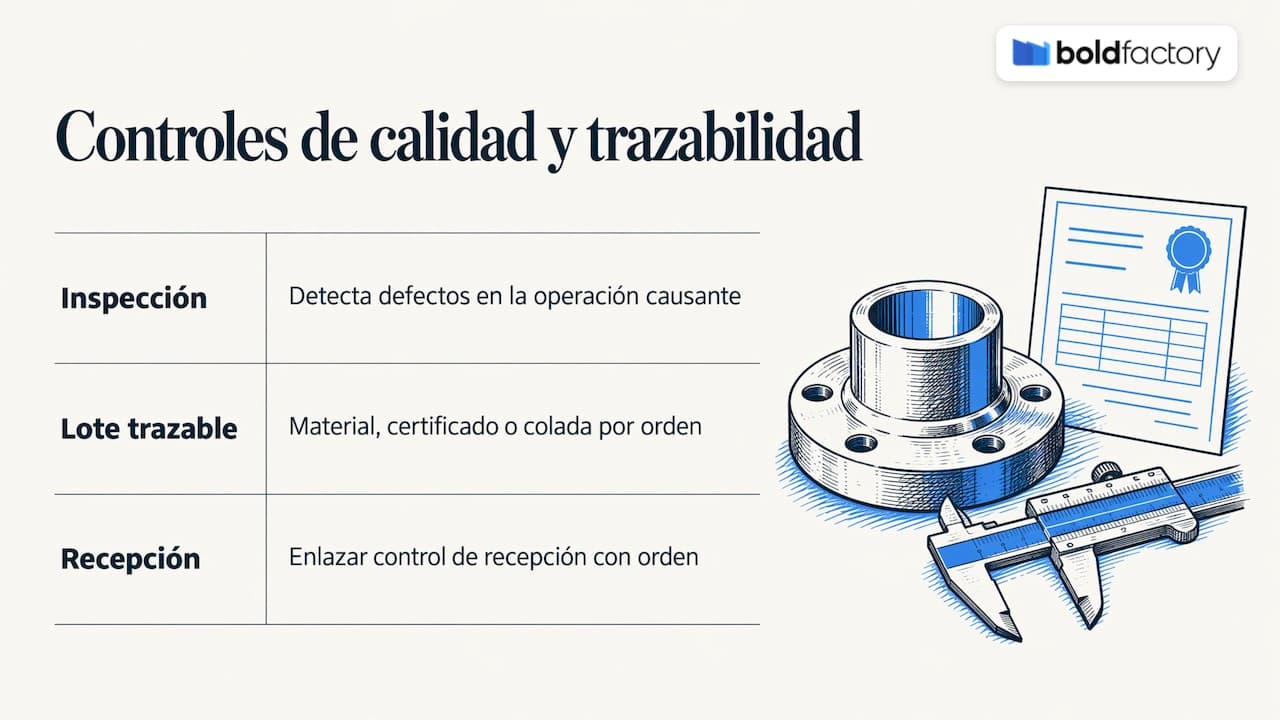
La otra mitad es la trazabilidad: saber qué lote de material, con qué certificado o colada, entró en cada orden. Si fabricas para sectores exigentes, tus instrumentos de medida también cuentan, y conviene tener claro qué diferencia hay entre calibración trazable y acreditada antes de que lo pregunte un auditor. Enlazar el control de recepción con la orden facilita esa cadena; en nuestra documentación describimos cómo configurar y completar controles de recepción en el almacén.
Errores frecuentes al definir rutas
-
Rutas “de despacho”. Se redactan una vez para el ERP y nadie las toca. Terminan describiendo un proceso que ya no existe.
-
Tiempos copiados del cliente o del presupuesto. Sirven para cotizar, no para planificar.
-
Demasiado detalle. Si cada gesto es una operación, nadie registra partes. Una operación debería corresponder a un puesto y a un cambio de estado relevante.
-
Sin responsable. Alguien (producción o ingeniería de procesos) debe poder modificar la ruta y dejar constancia de por qué.
-
Mezclar ruta y orden. Si cada orden se edita a mano, la ruta madre nunca aprende. Las correcciones recurrentes deben volver a la ruta.
-
Fabricar “a bulto”. Lanzar la orden sin operaciones definidas y registrar solo el total al final. Funciona hasta el día en que un pedido pierde dinero y no sabes dónde.
Del Excel a un sistema conectado
En una hoja de cálculo puedes listar operaciones, pero no se actualizan solas, no avisan al operario y no se cruzan con el stock ni con el mantenimiento. El salto a un sistema de gestión de operaciones de fabricación suele justificarse cuando aparece alguno de estos síntomas: más de un turno, pedidos que se cruzan en las mismas máquinas, trazabilidad exigida por clientes o paradas imprevistas que desordenan el plan.
En Bold Factory hemos dado un paso más: fusionamos la ruta de fabricación y el escandallo (o BOM, del inglés Bill of Materials) en una sola plantilla, la receta. Cada orden de fabricación hereda de ella, desde un único sitio, todo lo que necesita: qué materiales consume y por qué operaciones pasa. Además, gracias a un sistema de propiedades variables, una misma receta sirve para varios artículos, así que no hace falta crear una combinación de ruta y escandallo para cada uno.
Bold Factory es una plataforma que unifica producción (MES), planificación y compras (MRP), almacén (WMS/SGA) y mantenimiento (GMAO/CMMS), pensada para pymes industriales de entre 5 y 100 operarios. Las órdenes y los partes se registran desde una interfaz adaptada para tablets, de modo que el operario marca el trabajo sin pasar por una oficina, y la dirección ve el estado de la fábrica sin estar en planta. Se implanta en días y sin permanencia, algo poco habitual frente a los desarrollos a medida. Si ya tienes un ERP, la integración por API permite conectarlo en lugar de sustituirlo.
Cómo empezar esta semana
No hace falta tener toda la fábrica documentada. Un plan realista:
-
Elige los cinco productos que más se repiten o que más dinero mueven.
-
Dibuja su ruta con el encargado, en una pizarra, antes de tocar ningún software.
-
Cronometra preparación y ciclo en las operaciones cuello de botella.
-
Pasa esas rutas al sistema y lanza órdenes reales con partes de inicio y fin.
-
A las cuatro semanas, compara previsto y real y corrige las rutas.
-
Añade más productos por oleadas, siempre empezando por los más repetidos.
Con este ritmo, el sistema se construye sobre datos validados y el equipo ve resultados pronto, que es lo que sostiene el cambio.
Preguntas frecuentes
¿Es lo mismo una ruta de fabricación que una ruta de trabajo?
En la práctica sí. Ruta de fabricación, ruta de trabajo, ruta de producción y hoja de ruta se usan para nombrar la secuencia de operaciones de un producto, y el nombre depende del sector y del software. Lo importante es que defina operaciones, recursos y tiempos.
¿Qué diferencia hay entre ruta y orden de fabricación?
La ruta es el modelo reutilizable: qué operaciones requiere un producto. La orden de fabricación es su aplicación a un pedido concreto, con cantidad, fecha, consumos reales, horas e incidencias. Una ruta sirve para miles de órdenes.
¿Cuántas operaciones debe tener una ruta?
Tantas como cambios relevantes de puesto, recurso o estado haya en el proceso, y no más. Si una operación no cambia de máquina ni de responsable ni necesita su propio registro, probablemente es un paso de las instrucciones, no una operación.
¿Cada cuánto hay que revisar las rutas?
Cuando cambie el proceso, la máquina o el diseño, y de forma periódica con los datos de los partes reales. Si una operación se desvía de forma sistemática respecto al tiempo previsto, es señal de que la ruta, y no el operario, necesita ajustarse.