Partes de producción digitales: qué son y cómo implantarlos
2026-11-10
Un parte de producción digital es el registro que el operario completa desde una tablet o un terminal en planta, en el momento en que ocurre el trabajo: qué orden fabrica, en qué máquina, cuánto produce, cuánto tarda y qué incidencias aparecen. Sustituye al papel y al Excel, y su valor real está en que el dato llega a planificación, calidad y dirección sin que nadie tenga que teclearlo dos veces. En este artículo explicamos qué debe contener, cómo se implanta sin montar un proyecto interminable y qué puede decidir la dirección con esos datos.
Tabla de contenidos
Qué es un parte de producción digital y para qué sirve
El parte de trabajo clásico es una hoja que el operario rellena al final del turno, a veces de memoria, y que alguien pasa después a Excel o al ERP. Entre el momento en que ocurre algo y el momento en que la dirección lo ve pueden pasar horas o días. Ese desfase explica buena parte de los incendios diarios en una fábrica: se descubre tarde que una orden va retrasada, que una máquina lleva paradas o que un lote tiene defectos.
El parte digital cambia el orden de las cosas. El operario inicia y cierra tareas en una pantalla, el sistema calcula los tiempos y las cantidades quedan asociadas a la orden de fabricación desde el primer minuto. Para quien dirige, eso significa tres cosas concretas:
-
Visibilidad inmediata del estado de cada orden y cada máquina, sin pasearse por planta.
-
Datos fiables para costes y plazos, porque se registran en origen y no se reconstruyen.
-
Trazabilidad de qué se hizo, quién lo hizo y con qué resultado.
Parte de producción y parte de trabajo se usan casi como sinónimos. En una planta de mecanizado o de carpintería hablamos de lo mismo: el registro de una operación sobre una orden. Lo que varía es el nivel de detalle que se exige a cada puesto.
Qué datos debe incluir el parte
No existe una plantilla única, pero hay un núcleo que casi todas las fábricas necesitan. Para el control de calidad, la guía de AFM Cluster y Acelera Pyme propone registrar la referencia de pieza, la máquina o línea, el operario, los valores medidos, el resultado OK/NOK y las incidencias detectadas. Es una buena base que se amplía al resto de operaciones.
| Bloque | Datos habituales | Para qué se usan |
|---|---|---|
| Identificación | Orden de fabricación, referencia, lote | Trazabilidad y costes por pedido |
| Recurso | Máquina o línea, operario, turno | Carga de trabajo y OEE |
| Tiempos | Inicio, fin, paradas y su motivo | Tiempo de ciclo y disponibilidad |
| Cantidades | Piezas buenas, rechazadas, retrabajos | Rendimiento y scrap |
| Calidad | Valores medidos, OK/NOK | Control del proceso y no conformidades |
| Incidencias | Avería, falta de material, cambio de utillaje | Mantenimiento y planificación |
Un consejo práctico: cada campo que añadas es un segundo más de trabajo para el operario. Si un dato no alimenta una decisión, no entra en el parte. Es preferible un parte de cinco toques que uno completo que nadie rellena.
Cómo registran los operarios producción e incidencias desde planta
El flujo típico en una pyme discreta, ya sea metal, mueble, textil o packaging, es muy corto:
-
El operario identifica su puesto o se identifica él mismo en la tablet.
-
Selecciona la orden que tiene asignada, que ya aparece en su lista según la planificación.
-
Inicia la operación. El sistema empieza a contar el tiempo.
-
Si hay una parada, la registra eligiendo un motivo de una lista cerrada, no escribiendo texto libre.
-
Al terminar, declara piezas buenas y rechazadas y cierra la operación.
Las listas cerradas de motivos de parada son la clave para que los datos sirvan luego. “Avería”, “falta de material”, “cambio de referencia” y “espera de calidad” se pueden analizar; un comentario libre, no.
La interfaz importa tanto como la funcionalidad. Acelera Pyme recomienda diseñar interfaces simples y explicar los beneficios para facilitar la adopción. En Bold Factory hemos diseñado la plataforma para que cualquier operario la use desde tablets en planta, sin formación larga, porque quien decide la suscripción no es quien la utiliza a diario, y la herramienta solo funciona si la usa quien está en la máquina.
Incidencias de calidad en el propio parte
Los controles de calidad se pueden integrar en el mismo flujo. Si una operación exige medir una cota, el sistema pide el valor, marca OK o NOK y deja constancia de la incidencia. En series cortas de mecanizado, la lógica de decidir cuándo y cómo inspeccionar durante el proceso se explica bien en este análisis sobre inspección en proceso en series cortas. Y para la parte de entrada de material, en nuestra documentación tienes cómo configurar y completar controles de recepción.
Cómo implantar partes digitales sin un proyecto eterno
El error más habitual es querer digitalizar toda la fábrica de golpe. La experiencia que recoge Acelera Pyme apunta en otra dirección: elegir un proceso repetitivo con mucho registro manual y con impacto en producción o calidad, definir la información, los roles y la frecuencia de registro, y arrancar con un piloto en una máquina o línea.
Paso 1: elige el proceso y la máquina piloto
Busca la zona donde más papel se genera y donde un error de registro más cuesta: la máquina cuello de botella, la línea con más reclamaciones o el proceso que más horas administrativas consume. Un piloto acotado permite aprender con poco riesgo.
Paso 2: define qué se registra, quién y cada cuánto
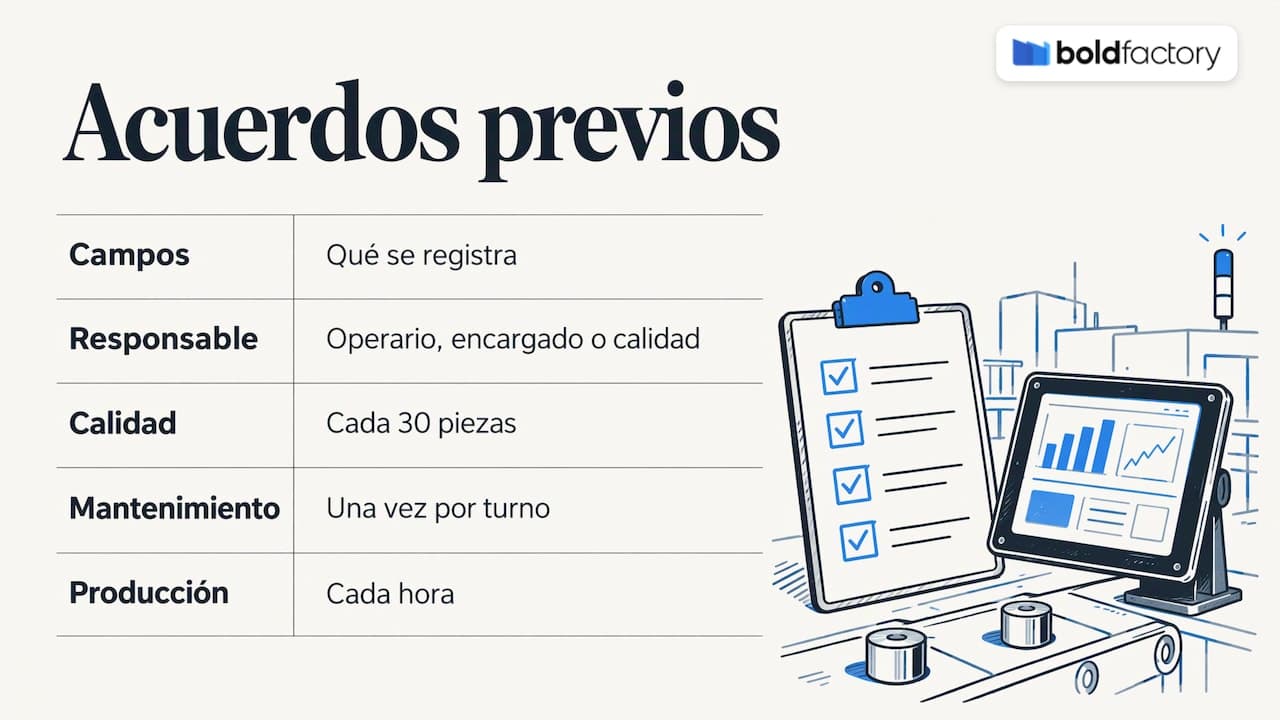
Antes de tocar el software, acuerda tres cosas: los campos del parte, quién los rellena (operario, encargado, calidad) y la frecuencia. Acelera Pyme da ejemplos de frecuencias que luego permiten automatizar alertas: control de calidad cada 30 piezas, checklist de mantenimiento una vez por turno y registro de producción cada hora. Son orientativas; cada proceso tiene su ritmo natural.
Paso 3: prepara los datos maestros
Un parte digital es tan bueno como los datos que lo rodean: artículos, rutas, operaciones, máquinas y operarios. Si las órdenes llegan con referencias duplicadas o rutas incompletas, el operario lo notará el primer día. Dedica tiempo a limpiar esto antes del arranque. Si planificas con órdenes y rutas en nuestra plataforma, los planes de producción explican cómo se organiza el trabajo que luego llega al operario.
Paso 4: forma a los operarios con el beneficio por delante
La resistencia suele venir de la sensación de control. Explica qué gana el operario: no rellenar papeles al final del turno, tener claro qué toca hacer a continuación, y que las paradas por falta de material queden registradas como lo que son, un problema del sistema y no de la persona.
Paso 5: mide, ajusta y amplía
Tras unas semanas revisa qué campos se rellenan mal, qué motivos de parada sobran y qué información echa en falta planificación. Después extiende el modelo a la siguiente máquina. Si quieres ver cómo se empieza en la práctica, la guía de primeros pasos recorre la configuración inicial.
La realidad de las pymes españolas justifica este enfoque gradual. El estudio de UPM y Confemetal sobre digitalización del metal parte de una muestra de 318 empresas con mayoría de pequeñas (50,4%) y medianas (26,3%), es decir, un tejido donde los equipos son reducidos y los recursos para proyectos largos, limitados.
Integración con MES, ERP y otros sistemas
Un parte digital aislado es solo un Excel en una tablet. Su potencia llega al conectarlo con el resto. Según Acelera Pyme, los sistemas más habituales para integrar la digitalización en planta son el MES para el seguimiento de producción, el ERP para la trazabilidad de órdenes, el SCADA para los datos de máquina y los sensores industriales para datos automáticos de proceso.
En la práctica, una pyme suele tener ya un ERP que gestiona pedidos, facturación y contabilidad, y le falta la capa de planta. El esquema que defendemos es sencillo:
-
El ERP sigue siendo la fuente de pedidos y clientes.
-
La plataforma de planta recibe las órdenes, las planifica y las ejecuta con los partes digitales.
-
Las cantidades, los tiempos y los consumos reales vuelven al ERP por API.
Así no se sustituye lo que ya funciona y se evita la doble introducción de datos. Hemos explicado el planteamiento técnico en nuestro artículo sobre la integración de API industrial con ERP, y los detalles de conexión están en la página de integraciones por API, cuyo precio no está publicado.
Qué puede decidir la dirección con los datos del parte
El parte alimenta indicadores. La Oficina Acelera Pyme recoge, en su estrategia industrial basada en datos, familias de indicadores que se nutren de este tipo de registro:
-
Operación: OEE, disponibilidad, rendimiento, unidades por hora, tiempo de ciclo y horas máquina.
-
Calidad: porcentaje de scrap, PPM, coste de no calidad, reclamaciones, retrabajos y tasa de defectos.
-
Inventarios: rotación, cobertura de stock, OTIF y lead time.
-
Finanzas: margen bruto, coste unitario y coste hora máquina.
De ellos se derivan decisiones de planificación, capacidad, compras, formación, precios o rentabilidad por producto. El mismo recurso describe un caso en el que la dirección montó un panel mensual de KPIs y lanzó proyectos como SMED para reducir los tiempos de cambio en la máquina crítica, además de reducir lotes de referencias de baja rotación y conectar planificación, ventas y producción antes de aceptar pedidos urgentes.
No hace falta empezar con veinte indicadores. Con tres ya se cambia la conversación en la reunión semanal: horas reales frente a horas estimadas por orden, causas de parada ordenadas por tiempo perdido y porcentaje de rechazo por referencia.
Trazabilidad y calidad: qué pide la norma
El parte digital también es la base documental de la trazabilidad. La cláusula 8.5.2 de la norma ISO 9001:2015 establece que la organización debe controlar la identificación única de las salidas cuando la trazabilidad sea un requisito, y conservar la información documentada que la permita. La cláusula 8.5.1 exige además que la producción se realice en condiciones controladas, con información documentada que defina las características del producto, recursos de seguimiento y medición adecuados y actividades de seguimiento y medición en las etapas apropiadas.
Si tu fábrica trabaja en un sector alimentario, el Reglamento (CE) nº 178/2002 obliga a los operadores de la cadena a disponer de un sistema que permita identificar el origen y el destino de sus productos, según recoge el resumen de la norma en el documento anterior de requisitos. Y la guía de ASPAPEL (2024) señala que la información debe permitir identificar, entre otros datos, el lugar de producción, la fecha, el lote, el turno o el número de orden de fabricación.
Un parte digital bien diseñado captura justo esos elementos (orden, lote, turno, fecha, operario) sin esfuerzo añadido, y los conserva de forma consultable. Cuando llega una auditoría o una reclamación, localizar qué lote salió de qué máquina deja de ser una búsqueda entre carpetas.
Cómo lo resolvemos en Bold Factory
En Bold Factory hemos diseñado una plataforma única para pymes industriales de entre 5 y 100 operarios que unifica producción (MES), planificación y compras (MRP), almacén (WMS) y mantenimiento (CMMS). Los partes digitales se registran desde tablets en planta con una interfaz pensada para el operario, y los datos fluyen a planificación, almacén y mantenimiento sin duplicar tareas. Nuestra implantación se plantea en pocas semanas y sin permanencia, y los agentes de IA automatizan tareas repetitivas a partir de instrucciones en lenguaje natural.
Los planes disponibles dependen de la complejidad y tamaño de tu operación y son: Lite (300 € al mes), Pro (500 € al mes) y Scale (desde 1.000 € al mes); puedes consultarlos en la página de precios. Si prefieres ver cómo encaja en tu planta, puedes empezar desde bold-factory.com.
Errores frecuentes al digitalizar los partes
-
Copiar el papel tal cual. Un formulario de veinte campos en pantalla es peor que el papel. Rediseña el flujo.
-
Texto libre para todo. Sin listas de motivos no hay análisis posible.
-
No cerrar el círculo. Si el operario no ve que su dato sirve (para planificar mejor, para reponer material a tiempo), dejará de registrarlo con cuidado.
-
Querer medirlo todo el primer día. Un piloto con pocos campos fiables vale más que un despliegue amplio con datos dudosos.
-
Olvidar al mantenimiento. Las paradas registradas en el parte son la materia prima para planificar el mantenimiento preventivo.
Preguntas frecuentes
¿Un parte de producción digital sustituye al ERP?
No. El ERP gestiona pedidos, facturación y contabilidad; el parte digital captura lo que ocurre en la máquina y lo devuelve al ERP. Lo habitual es integrarlos por API para no duplicar la introducción de datos.
¿Qué necesito en planta para empezar?
Una tablet o terminal por puesto o grupo de puestos, conexión a la red y unos datos maestros ordenados: artículos, rutas, máquinas y operarios. Se recomienda empezar con un piloto en una máquina o línea antes de extender el sistema.
¿Cada cuánto debe registrar el operario?
Depende del proceso. Acelera Pyme da como ejemplos un control de calidad cada 30 piezas, un checklist de mantenimiento por turno y un registro de producción cada hora. Lo importante es fijarlo de antemano para poder automatizar avisos.
¿Sirve el parte digital para cumplir la trazabilidad de ISO 9001?
Sí, ayuda a conservar la información documentada de orden, lote, turno y operario que exige la norma cuando la trazabilidad es un requisito. Cada fábrica debe confirmar con su auditor qué nivel de detalle necesita su certificación.