Qué es un GMAO y si deberías medir por tiempo o por uso
2026-10-08
Hoy la extrusora hace un ruido que ayer no hacía.
El encargado de mantenimiento se acerca, escucha un rato con la mano apoyada en el bastidor y nota el cárter más caliente de lo que le gustaría. Sabe perfectamente lo que es. Lo que no sabe es cuándo se engrasó por última vez, porque la última vez la hizo un compañero que ya no está en la empresa y a saber si lo apuntó en alguna libreta perdida por algún cajón.
Así que decide como se decide siempre: mira el reloj, calcula lo que queda de pedido y la aguanta hasta el lunes.
Lo que le falta a esa persona no es un programa. Es un número —cuántas horas lleva esa máquina funcionando desde el último engrase— y lo llamativo es que ese número existe. Está en los partes de producción de las últimas seis semanas, en otro sistema, a dos escritorios de distancia. Ese es, en una frase, el tema de este post: qué hace un GMAO, qué no hace, y por qué el dato del que depende casi nunca vive donde el GMAO puede verlo.
Lo que vas a encontrar aquí
- Qué es un GMAO, y qué no hace por ti
- Las tres decisiones que se esconden detrás de "cada 30 días"
- El historial es el producto, no el parte de trabajo
- Por qué el mantenimiento y la producción no pueden ser dos sistemas
- Por dónde empezar sin comprar nada
- Fuentes
Qué es un GMAO, y qué no hace por ti
GMAO son las siglas de Gestión de Mantenimiento Asistida por Ordenador —en inglés lo verás como CMMS—, y es el sistema donde vive todo lo que tu fábrica sabe sobre sus máquinas. En la práctica cubre cinco cosas:
- Los activos: el árbol de la planta —naves, líneas, máquinas, componentes— con el historial completo de cada nivel.
- Los partes de trabajo: el correctivo que se abre cuando algo se rompe, con quién lo atendió, cuánto tardó y qué hizo.
- Los preventivos: las revisiones recurrentes que el sistema genera solo, sin que nadie tenga que acordarse.
- Los repuestos: qué recambio se consumió en cada intervención y qué queda en la estantería.
- Los costes y las causas: cuánto se ha gastado en cada máquina y por qué falla.
Hasta aquí, lo que te va a contar cualquiera. Ahora la parte incómoda.
Un GMAO no evita ninguna avería. Lo que evita es que se te olviden las revisiones que tú ya habías decidido hacer. Es una memoria y un despertador, y son dos cosas valiosísimas —la mitad de las averías de una pyme industrial ocurren porque nadie se acordó, no porque nadie supiera—, pero conviene no confundirlas con lo otro. La decisión de qué se revisa y cada cuánto no la toma el software. La tomas tú, normalmente el primer mes, normalmente deprisa, y luego se queda ahí durante años.
Y esa decisión, que es la que de verdad determina si el mantenimiento preventivo funciona, casi siempre se toma mal por una razón muy concreta.
Tres decisiones que se toman a la ligera
Abre el plan de mantenimiento de cualquier pyme industrial y vas a encontrar líneas de este estilo: engrase de la extrusora, cada 30 días. Parece una decisión sola. Son tres, y las tres se tomaron sin pensarlas.
1. El reloj: el calendario mide el tiempo, no el desgaste
La primera es con qué cuentas.
La norma europea que fija la terminología del mantenimiento, la UNE-EN 13306, divide el mantenimiento preventivo en dos ramas: el predeterminado, que se ejecuta según un plan fijado de antemano, y el basado en la condición, que se ejecuta cuando una medida dice que hace falta. Y al definir el predeterminado da dos relojes posibles, no uno: intervalos de tiempo o número de unidades de uso.
Casi todo el mundo implementa solo el primero. No por convicción: porque el calendario es el único contador que un GMAO tiene de serie. La fecha la sabe él solo. Las horas de máquina se las tiene que dar alguien.
El problema es que el tiempo no es lo que rompe una máquina. Lo que rompe una máquina es el uso, y el uso no es constante. Míralo con una extrusora cuyo fabricante marca engrase cada 250 horas de funcionamiento, programada en el GMAO cada 30 días:
- Agosto, mes flojo: la máquina hace 60 horas. Engrasas habiendo consumido el 24 % del intervalo. Has gastado una intervención entera, con su parada y su técnico, para nada.
- Octubre, mes punta: la máquina hace 300 horas. Engrasas 50 horas tarde, un 20 % pasado de rosca. Y es el mes en que una parada te cuesta más caro.
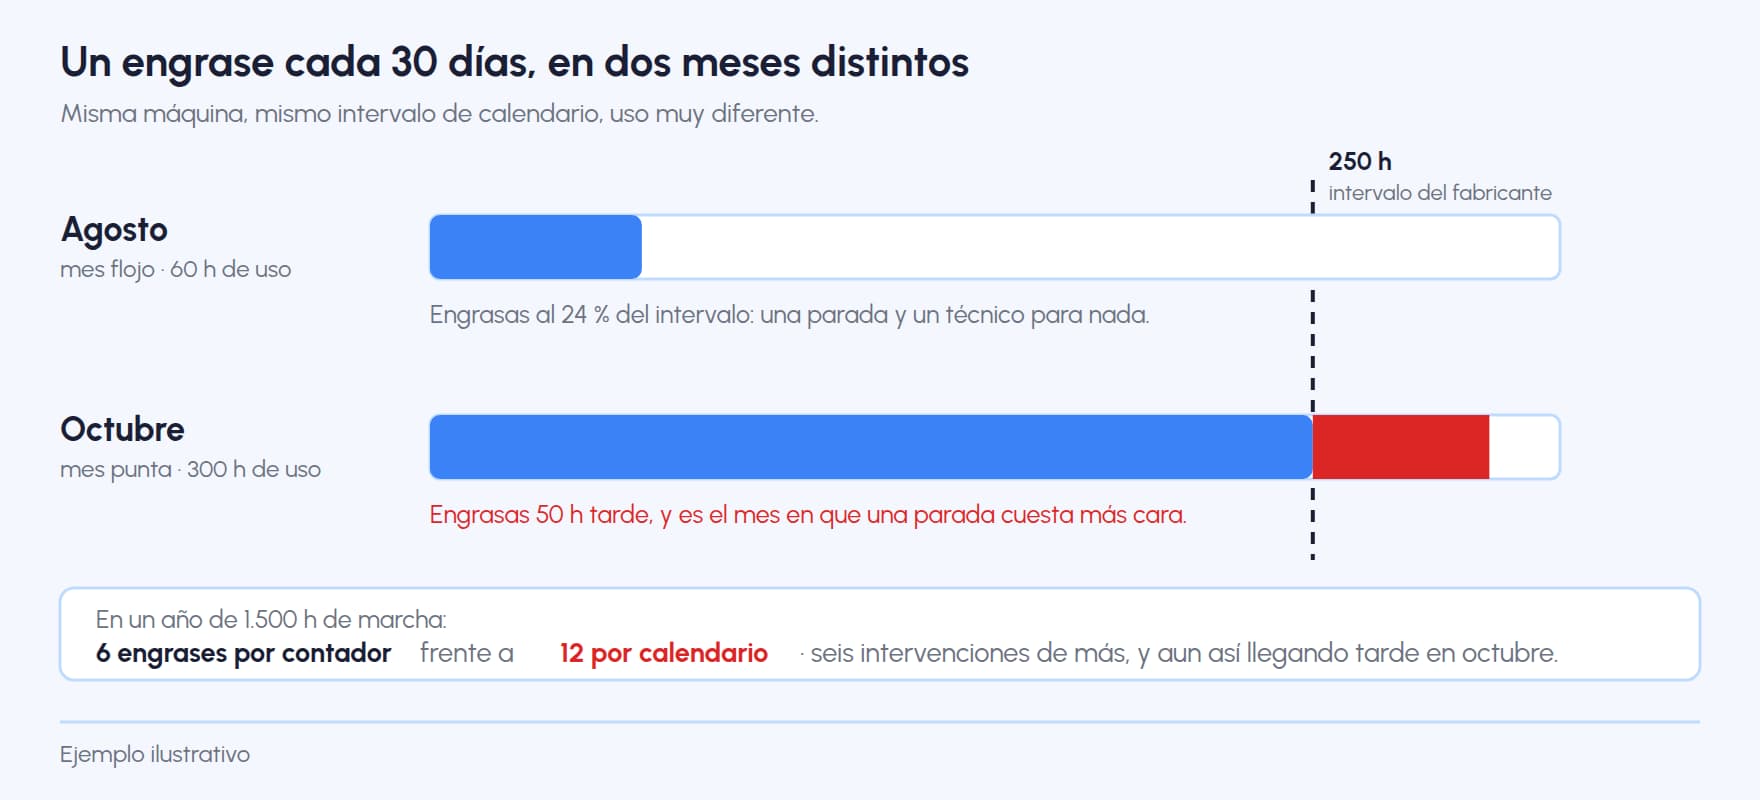
Y en el año completo, con una máquina que suma 1.500 horas de marcha: por contador te tocarían seis engrases (1.500 ÷ 250); por calendario haces doce. Seis intervenciones de más, y aun así llegando tarde en los meses que importan. Pagas por los dos lados.
Esto no significa tirar el calendario a la basura. Hay preventivos que van por fecha con toda la razón: la revisión reglamentaria de un equipo a presión, la calibración de un instrumento, el aceite que se oxida esté la máquina parada o no. La decisión que hay que tomar —una vez, línea a línea del plan— es cuáles de tus preventivos van por tiempo y cuáles por uso. Casi ninguna fábrica la ha tomado, porque nunca se la han planteado.
2. El origen: el contador bueno lo tiene producción
Decidido que quieres contar horas, la segunda pregunta es de dónde salen.
Aquí es donde la conversación se llena de sensores, IoT y mantenimiento predictivo. Y en una pyme industrial española eso, con honestidad, casi nunca aplica: no hay una red de acelerómetros en los rodamientos ni un PLC conectado enviando temperaturas cada segundo. Vender un GMAO sobre esa promesa es vender un proyecto que no se va a hacer.
Pero el contador ya existe, y no hace falta comprar nada para tenerlo. Cada vez que un operario ficha una orden de fabricación en una máquina y la cierra, está declarando exactamente cuántas horas ha estado esa máquina en marcha. Cada vez que declara la cantidad producida, está declarando ciclos, golpes o metros. Eso es un contador de uso, es el que pide la norma, y lleva años acumulándose en los partes de producción.
El sensor que necesitas ya está instalado en tu fábrica. Es el operario, y ya está registrando.
El motivo por el que no lo usas es puramente de arquitectura: ese dato lo escribe producción y el plan de mantenimiento vive en otro sitio. Es exactamente el mismo tipo de costura por el que se rompen la trazabilidad de un lote o el stock de un almacén: cada tramo está bien registrado y el enlace se queda en tierra de nadie.
3. El número: un intervalo solo se ajusta si el parte dice qué encontraste
La tercera decisión es la propia cifra. ¿Por qué 250 horas y no 400?
El primer día la respuesta es fácil y es la única honesta: lo que diga el manual del fabricante. Es el único dato que tienes, y el fabricante lo calculó suponiendo unas condiciones nominales que probablemente no son las tuyas —tu nave es más polvorienta, o tu producto más abrasivo, o tu turno más corto.
Lo que debería pasar después es que ese número se moviera. Si tres engrases seguidos aparecen con el punto en perfecto estado, el intervalo se puede estirar. Si aparece degradación antes de tiempo, hay que acortarlo. Es un lazo cerrado, y es lo que separa un plan de mantenimiento vivo de una lista que alguien copió del manual en 2019.
Ese lazo casi nunca se cierra, y el motivo es de una sencillez desesperante: la inmensa mayoría de los partes preventivos se cierran con un "hecho" y nada más. Un "hecho" te dice que la tarea se ejecutó. No te dice si hacía falta. Al cabo de dos años tienes trescientos preventivos completados y exactamente cero información sobre si alguno de tus intervalos es el correcto.
La corrección cuesta un campo. En cada acción del preventivo, que el técnico marque un resultado —correcto, desgaste incipiente o fuera de tolerancia— y, donde tenga sentido, un valor numérico o una foto. Tres toques en el puesto. Eso es lo que convierte una lista de tareas en un plan que aprende.
El historial es el producto, no el parte de trabajo
Esto lleva al malentendido de fondo con los GMAO, y merece la pena decirlo claro: el parte de trabajo no es el producto. Es el residuo. Lo que compras cuando digitalizas el mantenimiento es el historial que va quedando debajo.
Ese historial solo vale si dos cosas están bien puestas.
La primera es la causa, y tiene que estar codificada, no escrita. Si un técnico teclea «se rompió la correa» y otro «rotura correa» y un tercero «cambio correa lado motor», tienes tres textos y ningún dato: nadie va a poder contar nunca cuántas roturas de correa lleva esa máquina. Una lista cerrada y corta —fuga, desgaste, fallo eléctrico, obstrucción, error de operación— aburre al que la rellena y salva al que un año después tiene que decidir si esa máquina se repara o se sustituye.
La segunda es el denominador, y aquí volvemos al contador por el otro lado.
El indicador con el que todo el mundo mide fiabilidad es el MTBF, el tiempo medio entre fallos, que las normas de indicadores de mantenimiento —la UNE-EN 15341 y la ISO 22400-2 para el nivel de operaciones— definen sobre tiempo de funcionamiento, no sobre tiempo transcurrido. Si no tienes horas de marcha, el cálculo se hace con lo único que hay, que es el calendario. Y entonces pasa esto:
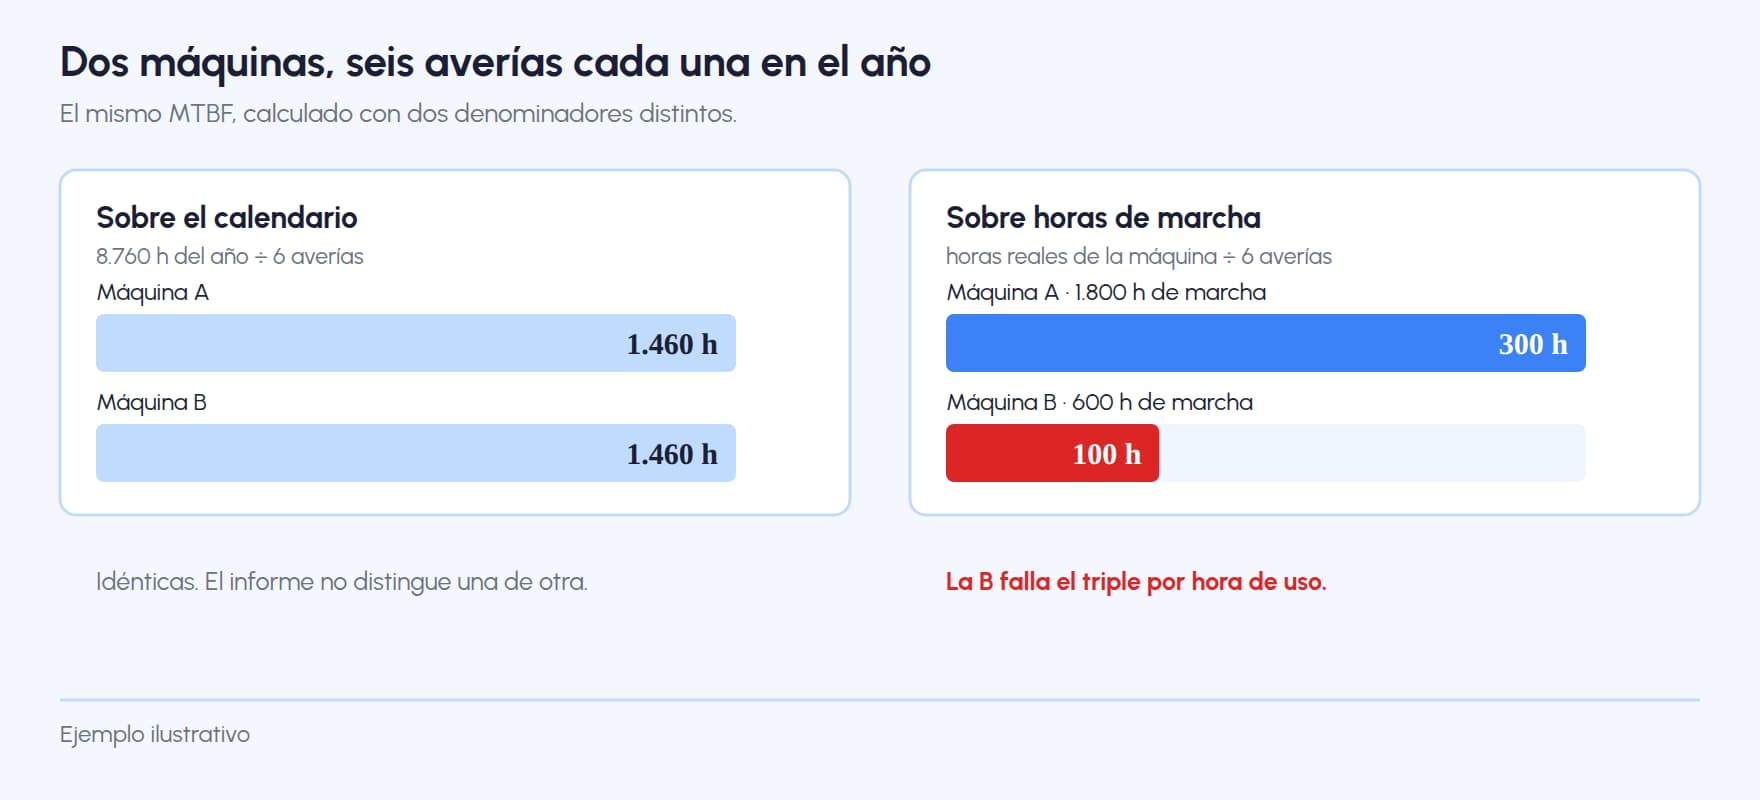
Dos máquinas, seis averías cada una en el año. Por calendario, las dos dan el mismo MTBF: 8.760 ÷ 6 = 1.460 horas. Idénticas. Con las horas de marcha, la primera ha trabajado 1.800 horas y la segunda 600: 300 horas contra 100. La segunda falla el triple por hora de uso, y es la que hay que mirar.
Es decir: el mismo contador que decide cuándo toca la revisión decide también qué máquina tienes que arreglar. Sin él, el informe de mantenimiento no está midiendo tus máquinas. Está midiendo el paso de los meses. Es el mismo problema de denominador que hace que el OEE se interprete mal tan a menudo.
Por qué el mantenimiento y la producción no pueden ser dos sistemas
Llegados aquí, todo apunta al mismo sitio, así que vale la pena mirarlo de frente. Un GMAO necesita dos cosas de producción —las horas de marcha y el consumo de recambios— y le devuelve una tercera que producción necesita de él: el preventivo es un trabajo que ocupa la máquina.
Eso último es lo que casi nadie tiene en cuenta al comparar herramientas. Un engrase de dos horas el martes no es una tarea de mantenimiento: es un hueco de dos horas que alguien tiene que quitarle a las órdenes de fabricación. Si ese hueco no aparece en el mismo calendario donde se planifica la producción, no existe. Y cuando no existe, la partida está decidida de antemano: producción siempre gana y el preventivo se aplaza. Se aplaza en septiembre, se aplaza en octubre, y en noviembre la máquina se para sola.
De ahí que la pregunta útil no sea qué GMAO tiene más funciones, sino de dónde saca cada dato:
| GMAO suelto | Módulo del ERP | Mantenimiento dentro de un MOM | |
|---|---|---|---|
| De dónde salen las horas de marcha | De lo que alguien teclee a mano | De ningún sitio: el ERP no las tiene | Del registro de producción, según ocurre |
| Cuándo se entera de que la máquina está parada | Cuando alguien abre un aviso | En el volcado del día siguiente | En el momento |
| Qué pasa con el recambio consumido | Se descuenta en su propio almacén | Se descuenta en el ERP | Es el mismo stock que ve producción |
| Dónde compite el preventivo por la máquina | En ningún sitio: no ve el plan | En ningún sitio | En el mismo calendario que las órdenes |
Nada de esto va de calidad de software. Un GMAO especializado hace cosas que un módulo generalista no hace, y el módulo del ERP funciona bien en empresas donde el almacén de recambios se mueve de verdad en el ERP, que las hay. Y tampoco va de tamaño: el módulo de fabricación de un ERP resuelve mal la planta por cómo nació, no por falta de medios.
Va de dónde se escribe el dato. En el modelo que usa la industria para organizar esto —la serie ISA-95, publicada como norma en la IEC 62264—, el mantenimiento no es un programa aparte: es una de las cuatro áreas de operaciones del nivel de planta, junto a la producción, la calidad y el almacén. Las cuatro comparten nivel porque comparten datos. Eso es exactamente el alcance de un MOM.
En Bold, las horas de marcha de una máquina no se teclean: son las mismas que declara el operario cuando ficha una orden en el puesto de trabajo. Un preventivo por contador se genera cuando la máquina cruza el umbral de uso, no cuando pasa un mes. El recambio que consume el técnico sale del mismo stock que ve almacén. Y el preventivo aparece en el calendario de producción como lo que es: un hueco reservado en esa máquina, ese día.
Por dónde empezar sin comprar nada
Cuatro cosas, y las cuatro se pueden hacer este mes.
- Separa tu plan en dos columnas: tiempo y uso. Coge el plan de mantenimiento actual y marca cada línea con el reloj que le corresponde. Es una tarde con el encargado y no cuesta un euro. La mayoría de las plantas descubren aquí que tienen la mitad del plan programado con el reloj equivocado.
- Empieza el contador por las cinco máquinas críticas. No hace falta instrumentar la planta entera. Cinco máquinas, horas de marcha declaradas en el puesto, y ya tienes con qué reprogramar los preventivos que más te duelen.
- Añade un resultado al parte preventivo. Correcto, desgaste incipiente o fuera de tolerancia. Sin ese campo, tu plan de mantenimiento no puede mejorar nunca, por muchos años que pasen.
- Cierra la lista de causas. Cinco o seis opciones, escritas por el encargado, obligatorias al cerrar un correctivo. Es el único requisito para que el historial se pueda contar en lugar de leerse.
Hecho esto, un GMAO te va a dar un plan de mantenimiento que se ajusta solo. Sin hacerlo, te va a dar la misma lista del manual de 2019, pero con recordatorios.
Fuentes
- UNE-EN 13306:2018, Mantenimiento. Terminología del mantenimiento — norma europea que define el mantenimiento preventivo y su división en predeterminado y basado en la condición, y que fija los dos relojes del preventivo predeterminado: intervalos de tiempo o número de unidades de uso.
- UNE-EN 15341, Mantenimiento. Indicadores clave de rendimiento del mantenimiento — catálogo normalizado de indicadores de mantenimiento, y referencia para el cálculo de fiabilidad sobre tiempo de funcionamiento.
- ISO 22400-2:2014, KPIs for manufacturing operations management — definiciones de los indicadores del nivel de operaciones, incluidos los de disponibilidad y avería, calculados sobre tiempo de funcionamiento del equipo y no sobre tiempo de calendario.
- IEC 62264-1:2013, Enterprise-control system integration — modelo y terminología del nivel 3 de operaciones de fabricación, del que el mantenimiento es una de las cuatro áreas junto a producción, calidad y almacén.
- ISA-95, International Society of Automation — comité y modelo original del que deriva la norma anterior, y origen de la jerarquía de niveles entre planta y sistemas de empresa.
Conclusión
Un GMAO es una herramienta excelente para no olvidarse de nada. Lo que no puede hacer es decidir por ti cuándo toca, y esa es justamente la decisión que determina si el mantenimiento preventivo te ahorra dinero o solo te lo cambia de sitio.
La buena noticia es que el dato que necesitas para tomarla bien no hay que comprarlo ni instalarlo. Lo lleva registrando tu planta desde siempre, cada vez que alguien ficha una orden en una máquina. Solo está en el sistema equivocado.
Descubre cómo Bold programa el mantenimiento con las horas reales de tus máquinas: solicita una demo 👇 y compruébalo con tu propio plan de preventivos.