Balanceo de líneas: la técnica lean contra los tiempos muertos
2026-02-24
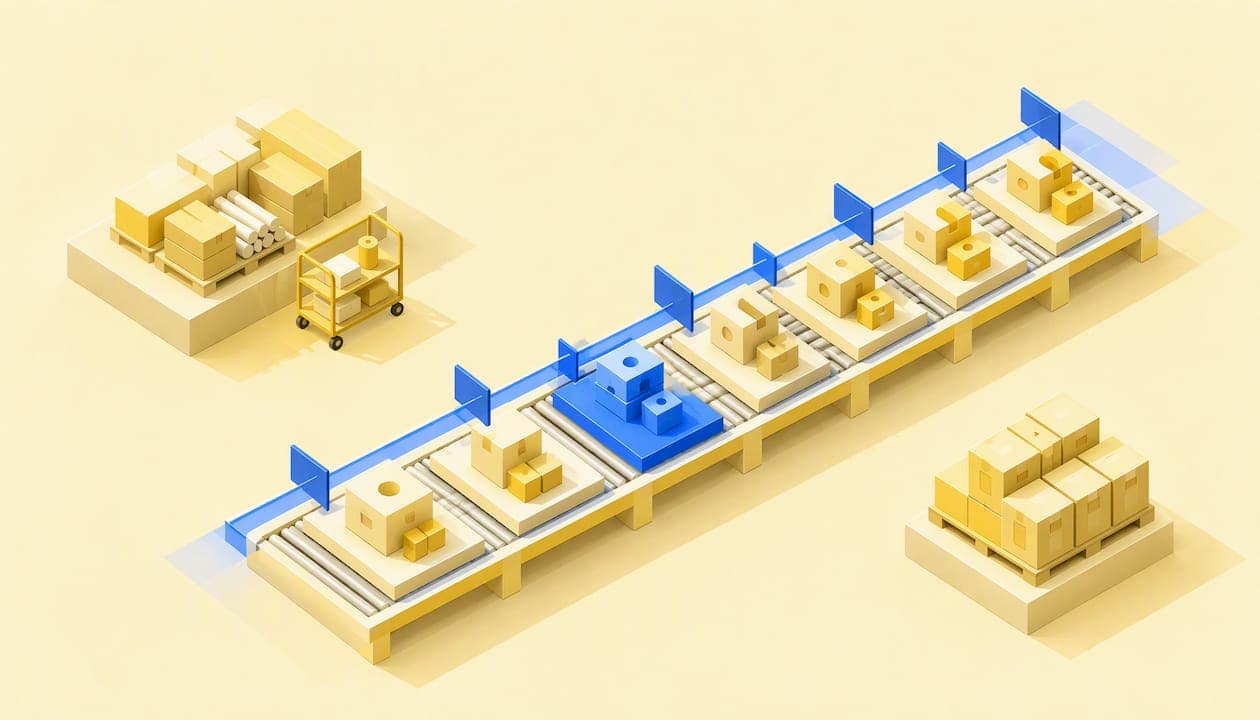
El balanceo de líneas redistribuye tareas entre estaciones para acercar cada una al tiempo takt objetivo y eliminar esperas. El resultado directo es menos tiempo muerto y más piezas por turno sin invertir en maquinaria nueva. Se mide con el tiempo takt y la eficiencia de balanceo, y exige repetir el cálculo cada vez que cambian el producto o la demanda.
En resumen:
Es recomendable usar el balanceo de líneas solo en producción con volumen alto, flujo continuo y tiempos de tarea medidos con datos reales.
La eficiencia de balanceo óptima está entre 85 % y 95 %, por debajo indica mejoras posibles y por encima requiere revisión de tiempos muertos.
La simulación y herramientas digitales aceleran y precisan el proceso, especialmente en líneas multi-modelo o con alta variabilidad.
La medición frecuente de tiempos y el ajuste periódico son clave para mantener la línea balanceada ante cambios en la demanda.
Evitar reasignar tareas sin datos confiables o sin operarios polivalentes, y nunca balancear en procesos con baja continuidad o volumen.
Tabla de contenidos
-
Cálculos clave: tiempo takt, estaciones mínimas y eficiencia
-
Herramientas y cuándo usar simulación frente a hojas de cálculo
Qué es el balanceo de líneas y por qué funciona
El balanceo de líneas consiste en repartir el contenido de trabajo total entre las estaciones de una línea de producción para que ninguna estación tarde más que el tiempo de ciclo objetivo. Ese objetivo se llama tiempo takt: el ritmo al que debe salir una unidad para cubrir la demanda del cliente en la jornada disponible.
Cuando una estación tarda más que las demás, se convierte en cuello de botella y obliga al resto de la línea a esperar. El balanceo mueve tareas de esa estación a otras con margen, reduce las esperas y sube el factor rendimiento del OEE, sin tocar el factor disponibilidad ni el de calidad. Es una mejora que no exige comprar máquinas nuevas, solo reorganizar el trabajo existente.
Para que el ejercicio tenga sentido hacen falta tres condiciones previas:
-
Volumen de producción suficiente para justificar una línea dedicada.
-
Flujo continuo, sin lotes esporádicos que cambien el mix cada pocas horas.
-
Tiempos de tarea medidos con datos reales, no estimaciones a ojo.
Pasos prácticos para balancear una línea
El proceso sigue una secuencia fija que cualquier responsable de producción puede aplicar en planta sin necesitar formación en ingeniería industrial.
-
Calcular el tiempo takt. Se divide el tiempo disponible de la jornada entre la demanda del periodo. Es el techo que ninguna estación puede superar.
-
Medir los tiempos de tarea. Se cronometran los elementos de trabajo con al menos 5 a 10 repeticiones por tarea para evitar que un dato atípico distorsione el cálculo.
-
Identificar tareas y precedencias. Se construye un diagrama de precedencia que muestra qué operaciones deben hacerse antes de otras, algo imprescindible antes de mover nada.
-
Asignar tareas a estaciones. Se agrupan elementos de trabajo respetando el tiempo takt y las precedencias, priorizando por peso posicional cuando varias tareas compiten por la misma estación.
-
Calcular el número teórico mínimo de estaciones y compararlo con el número real para ver el margen de mejora.
-
Iterar y documentar. Se mide el impacto tras el cambio, se ajusta y se registra el nuevo estándar de trabajo.
Consejo profesional: no cronometres solo el mejor operario del turno. Mide a dos o tres personas distintas en la misma tarea: la variabilidad entre operarios suele ser mayor que la variabilidad entre repeticiones de la misma persona.
Cálculos clave: tiempo takt, estaciones mínimas y eficiencia
Tres fórmulas sostienen todo el ejercicio de balanceo, y conviene tenerlas a mano antes de tocar ninguna estación.
-
Tiempo takt = tiempo disponible ÷ demanda del periodo. Si hay 480 minutos disponibles y una demanda de 240 unidades, el takt es 2 minutos por unidad.
-
Número teórico mínimo de estaciones = suma de tiempos de tarea ÷ tiempo de ciclo del cuello de botella, redondeado hacia arriba.
-
Eficiencia de balanceo = suma de tiempos de tarea ÷ (número de estaciones × tiempo de ciclo del cuello de botella).
Dato clave: un rango de eficiencia entre 85 % y 95 % se considera sólido en operaciones de ensamblaje. Por debajo de ese rango hay margen real de mejora; por encima, conviene revisar si se están ignorando microparadas o tiempos muertos menores.
Comprobar la mejora exige volver a medir el rendimiento real del OEE tras el cambio, no solo confiar en el cálculo teórico sobre papel.
Herramientas y cuándo usar simulación frente a hojas de cálculo
Una hoja de Excel bien construida sirve para calcular tiempo takt, número de estaciones y eficiencia en una línea sencilla y de un solo modelo. El problema aparece con la variabilidad real y las líneas multi-modelo, donde varias referencias comparten estaciones con tiempos de tarea distintos según el producto que pase por ellas en cada momento.
Ahí Excel se queda corto porque trata los tiempos como valores fijos, no como distribuciones con dispersión. La simulación permite probar distintos escenarios de asignación antes de mover a un solo operario, y evita el riesgo real de que un reajuste mal calculado dispare el inventario en curso en lugar de reducirlo.
Al elegir herramienta, conviene priorizar:
-
Capacidad de iterar escenarios rápido, sin rehacer fórmulas manualmente.
-
Datos de tiempos reales capturados en planta, no estimaciones históricas.
-
Integración con los sistemas de planificación y producción para que el nuevo balanceo se refleje en la programación real.
Consejo profesional: si trabajas con líneas de varios modelos, calcula primero el [object Object] antes de asignar tareas a estaciones; asignar con tiempos de un solo modelo en una línea mixta es el error más habitual.
Cuándo no aplicar balanceo de líneas y principales riesgos
El balanceo no es universal. Sin volumen suficiente y continuidad de flujo, el esfuerzo de medir y reasignar tareas no se amortiza, porque la línea cambiará de configuración antes de que el ajuste dé resultado.
Los riesgos principales son:
-
Balancear procesos de bajo volumen o muy variables, donde el tiempo takt cambia cada pocos días.
-
Reasignar tareas sin operarios polivalentes que puedan absorber el nuevo reparto de trabajo, pues como explica la importancia de la formación y multihabilidad del personal en optimizar la línea de producción.
-
Ignorar el mantenimiento: una máquina que falla con frecuencia rompe cualquier balanceo, por bien calculado que esté.
-
Mover recursos sin simular antes, lo que puede aumentar el inventario en curso en vez de reducirlo.
Un piloto acotado, con simulación previa cuando la variabilidad es alta, reduce estos riesgos antes de aplicar el cambio a toda la línea.
Ejemplo práctico de balanceo con números
Una línea de ensamblaje trabaja 480 minutos por turno y debe entregar 240 unidades diarias. Tiene cinco tareas con tiempos de 1,8; 2,1; 1,5; 1,9 y 1,7 minutos, con una suma total de 9 minutos de trabajo por unidad.
-
Tiempo takt = 480 ÷ 240 = 2 minutos por unidad.
-
Número teórico mínimo de estaciones = 9 ÷ 2 = 4,5, redondeado a 5 estaciones.
-
Configuración inicial con 6 estaciones: eficiencia = 9 ÷ (6 × 2) = 75 %.
-
Tras reagrupar tareas en 5 estaciones respetando precedencias: eficiencia = 9 ÷ (5 × 2) = 90 %.
El paso siguiente es volver a medir tiempos reales tras el cambio y confirmar que ninguna estación supera el takt de 2 minutos en condiciones normales de turno.
Retos comunes al balancear una línea y cómo superarlos
El reto más frecuente no es calcular las fórmulas, sino conseguir datos de tiempo fiables. Muchas plantas cronometran una sola vez, con un operario experimentado, y proyectan ese dato como si fuera representativo de todo el turno. El resultado es un balanceo que funciona en el papel y falla en planta con el primer pico de demanda.
El segundo reto es la resistencia del equipo. Reasignar tareas entre operarios suele leerse como una amenaza al puesto de trabajo si no se explica el motivo. Involucrar a los propios operarios en la medición de tiempos, en lugar de imponer el nuevo reparto desde arriba, reduce la fricción y mejora la calidad del dato porque nadie oculta ni infla su tiempo de tarea.
Un tercer obstáculo aparece cuando las precedencias entre tareas no están documentadas. Sin un diagrama de precedencia claro, es fácil asignar una tarea a una estación que precede a la que realmente depende, generando retrabajo o defectos.
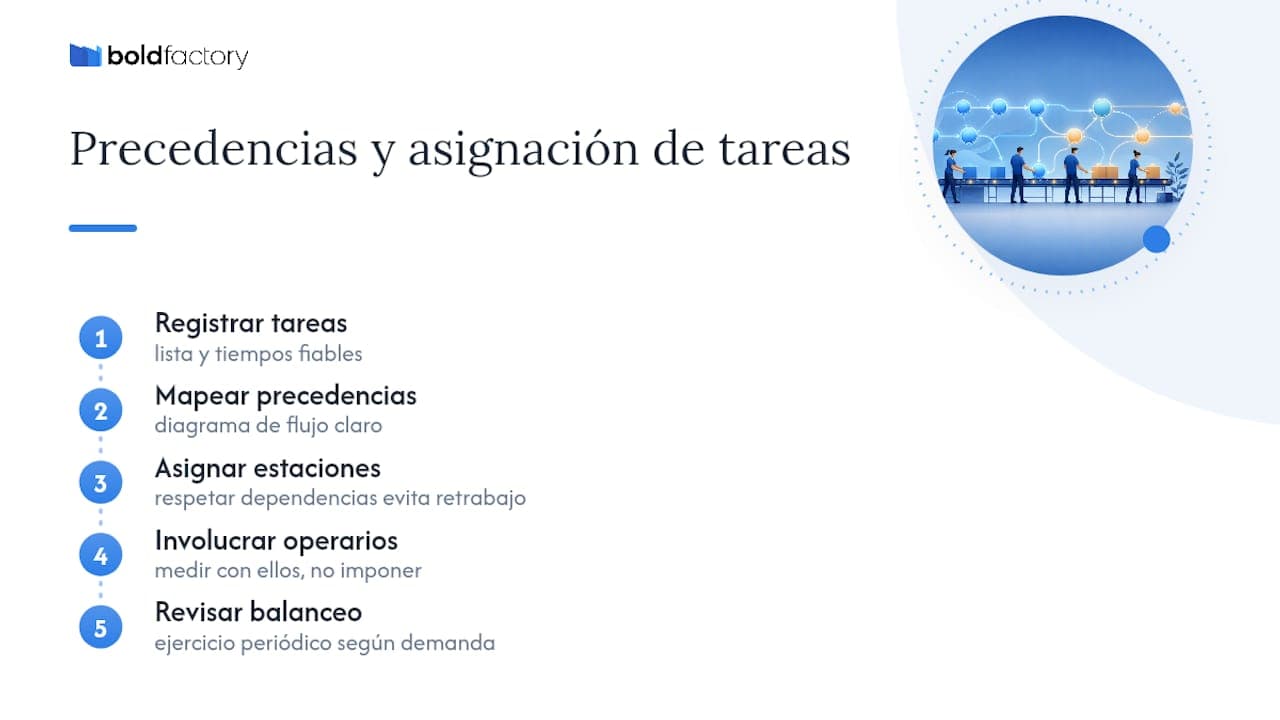
Por último, muchas líneas balancean una vez y no vuelven a tocar el cálculo durante años. El tiempo takt cambia con la demanda, y una línea balanceada para 240 unidades diarias deja de estar balanceada en cuanto la demanda sube a 300. Revisar el balanceo debería ser un ejercicio periódico, no un proyecto puntual.
Impacto del balanceo de líneas en los costos operativos
El balanceo reduce costos sin tocar la plantilla ni el equipo instalado, porque actúa sobre el tiempo ya pagado que hoy se pierde en esperas. Cada minuto que una estación permanece parada esperando a la anterior es tiempo de mano de obra que la empresa ya ha comprado y no está aprovechando.
Al elevar el factor rendimiento del OEE, una línea produce más unidades en el mismo turno con el mismo personal, lo que diluye el costo fijo de mano de obra por unidad fabricada. En el ejemplo numérico de la sección anterior, pasar de 6 a 5 estaciones para la misma producción libera un puesto completo de trabajo, que puede reasignarse a otra línea, a otro turno, o simplemente reducir horas extra.
El balanceo también reduce el capital atrapado en inventario en curso. Cuando las estaciones están descompensadas, el material se acumula frente al cuello de botella, y ese inventario intermedio es dinero inmovilizado que no genera ingreso hasta que se convierte en producto terminado. Una línea bien balanceada mantiene un flujo más uniforme, con menos piezas esperando entre estaciones.
El efecto compuesto es que la mejora no se paga con inversión, sino con horas de análisis y con disciplina para medir antes de reasignar. Comparado con ampliar capacidad instalada, es la palanca de menor costo disponible para un responsable de producción.
Consideraciones según el tipo de industria o producción
El balanceo de líneas no se aplica igual en una planta de mecanizado que en una línea textil o de envasado. En fabricación discreta con piezas metálicas o mecanizado, los tiempos de tarea suelen ser más estables porque dependen de ciclos de máquina programados, lo que facilita el cálculo del tiempo takt pero deja menos margen para reasignar trabajo manual entre estaciones.
En líneas de mueble o textil, la variabilidad humana pesa más: dos operarios pueden tardar tiempos distintos en la misma costura o en el mismo ensamblaje de mueble, así que conviene medir a varias personas antes de fijar el tiempo estándar de cada tarea, como se explicó en la sección de pasos prácticos.
En packaging y envasado, donde suele haber alta velocidad y poca intervención manual, el balanceo se centra más en sincronizar máquinas que en repartir tareas entre personas, y el cuello de botella casi siempre es mecánico, no humano.
Cuando una planta fabrica varias referencias en la misma línea (multi-modelo), el cálculo se complica porque cada producto aporta un tiempo de tarea distinto a la misma estación. La solución pasa por calcular tiempos compuestos ponderados por la proporción de demanda de cada referencia antes de asignar cualquier tarea a una estación, en lugar de balancear pensando en un solo modelo.
Una plataforma MOM acelera cada iteración del balanceo
Lo que separa un balanceo que funciona de uno que se queda en un documento bonito es la disciplina de medir antes y después. La mayoría de los fallos no vienen de la fórmula, sino de datos de partida poco fiables o de saltarse la simulación cuando la variabilidad es alta. Recomendamos tratar el balanceo como un ciclo, no como un proyecto: medir, simular, aplicar, volver a medir. Las herramientas que acortan ese ciclo, capturando tiempos reales en planta en lugar de estimaciones, son las que de verdad mueven la aguja para un responsable de producción.
Aplicar todo lo anterior con papel y una hoja de cálculo funciona para un primer ejercicio, pero cada vez que cambia la demanda hay que volver a cronometrar a mano y rehacer las cuentas. Bold Factory resuelve justo ese cuello de botella administrativo: captura los tiempos de ciclo de cada estación de forma automática desde el propio control de producción, así que el cálculo del tiempo takt y de la eficiencia de balanceo se actualiza solo, sin cronómetro ni Excel.
La plataforma permite registrar tiempos y avances desde una tablet o un móvil. Al integrar la planificación de la producción con los datos reales de planta, el sistema puede recalcular el nuevo tiempo takt cada vez que cambia la demanda sin que nadie tenga que rehacer el diagrama de precedencia desde cero.