Evita roturas: punto de pedido y MRP/WMS para pymes industriales
2026-01-20
El punto de pedido (ROP, por sus siglas en inglés) es el nivel de existencias que dispara un nuevo pedido antes de que el almacén se quede sin material. Se calcula con la fórmula ROP = (demanda media × lead time) + stock de seguridad. Fijarlo mal cuesta dinero en ambas direcciones: demasiado alto inmoviliza capital en el almacén, demasiado bajo detiene la producción cuando un pedido llega tarde.
En resumen:
Es fundamental revisar y actualizar periódicamente el punto de pedido para adaptarse a cambios en demanda, lead time o nivel de servicio deseado.
La variabilidad en la demanda y en los tiempos de entrega requiere calcular el stock de seguridad considerando la dispersión de datos, no solo la media.
Integrar sistemas MRP y WMS automatiza el disparo del pedido, reduce errores y mejora la visibilidad en tiempo real sobre el inventario.
La cantidad económica de pedido (EOQ) complementa al ROP al determinar cuánto pedir, evitando pedidos excesivos o insuficientes que encarecen la gestión.
La principal causa de errores en la gestión del stock es la falta de revisión regular del ROP, no la complejidad del cálculo en sí.
Tabla de contenidos
-
Cómo afecta la variabilidad al cálculo del stock de seguridad
-
Por qué integrar el punto de pedido con MRP y WMS reduce errores
-
Qué relación tiene el punto de pedido con la cantidad económica de pedido
-
Checklist para calcular y revisar el punto de pedido por SKU
-
Pasos concretos para implementar el punto de pedido en una pyme industrial
-
Lo que la mayoría de fábricas pasa por alto al fijar su punto de pedido
-
Cómo Bold Factory automatiza el cálculo y el disparo del punto de pedido
¿Qué es exactamente el punto de pedido y cómo se calcula?
El punto de reorden combina tres datos que casi ninguna pyme industrial tiene todos juntos en el mismo sitio: cuánto se consume de un material, cuánto tarda en llegar el siguiente pedido y qué margen de seguridad necesitas para cubrir los imprevistos. La fórmula estándar es sencilla en apariencia, pero cada término exige una medición cuidadosa.
La demanda media se calcula sobre un periodo representativo, normalmente entre 30 y 90 días, y siempre en la misma unidad temporal que el lead time. Si vendes 450 unidades al mes, la demanda diaria media es de 15 unidades, asumiendo 30 días naturales. Este paso parece trivial, pero es donde más errores de cálculo aparecen: mezclar una demanda mensual con un lead time expresado en semanas produce un ROP incorrecto sin que nadie lo note hasta que falta material en planta.
El lead time es el tiempo entre que se lanza el pedido (a un proveedor o a la propia línea de producción) y el momento en que el material está disponible para consumo. Para compras, incluye desde que se envía la orden hasta que el material pasa el control de calidad de entrada. Para fabricación interna, es la duración real de la orden de producción, no el tiempo teórico de la hoja de ruta.
Errores habituales al construir este cálculo:
-
Usar una demanda anual y un lead time en días sin convertir ambos a la misma unidad.
-
Medir el lead time desde que se recibe la mercancía en el muelle, ignorando el tiempo de inspección y ubicación en almacén.
-
Ignorar los días no laborables al convertir semanas a días de calendario real de producción.
-
Calcular la demanda con datos de un solo mes atípico (campaña, promoción, parada) en lugar de un periodo representativo.
Cómo afecta la variabilidad al cálculo del stock de seguridad
Un ROP calculado solo con promedios funciona mientras nada se sale de lo previsto. En cuanto un proveedor se retrasa una semana o un cliente dispara un pedido fuera de temporada, ese cálculo se queda corto. Por eso el stock de seguridad no es un capricho contable: es la variable que absorbe la incertidumbre real de la demanda y del lead time.
La variabilidad se mide con la desviación estándar de tus datos históricos, tanto de la demanda diaria como del lead time de cada proveedor o línea. Cuanta mayor dispersión tengan esos datos respecto a su media, mayor colchón necesitas.
-
Nivel de servicio del 90 %: colchón moderado, aceptable para materiales de bajo coste o fácil sustitución.
-
Nivel de servicio del 95 %: el más habitual en componentes críticos de producción.
-
Nivel de servicio del 99 %: reservado para piezas cuya ausencia paraliza la línea completa.
Apoyarse solo en el promedio histórico sin mirar la dispersión es el error más frecuente en plantas que empiezan a formalizar su gestión de inventarios. Dos referencias pueden tener la misma demanda media y necesitar stocks de seguridad muy distintos si una tiene un consumo estable y la otra picos irregulares.
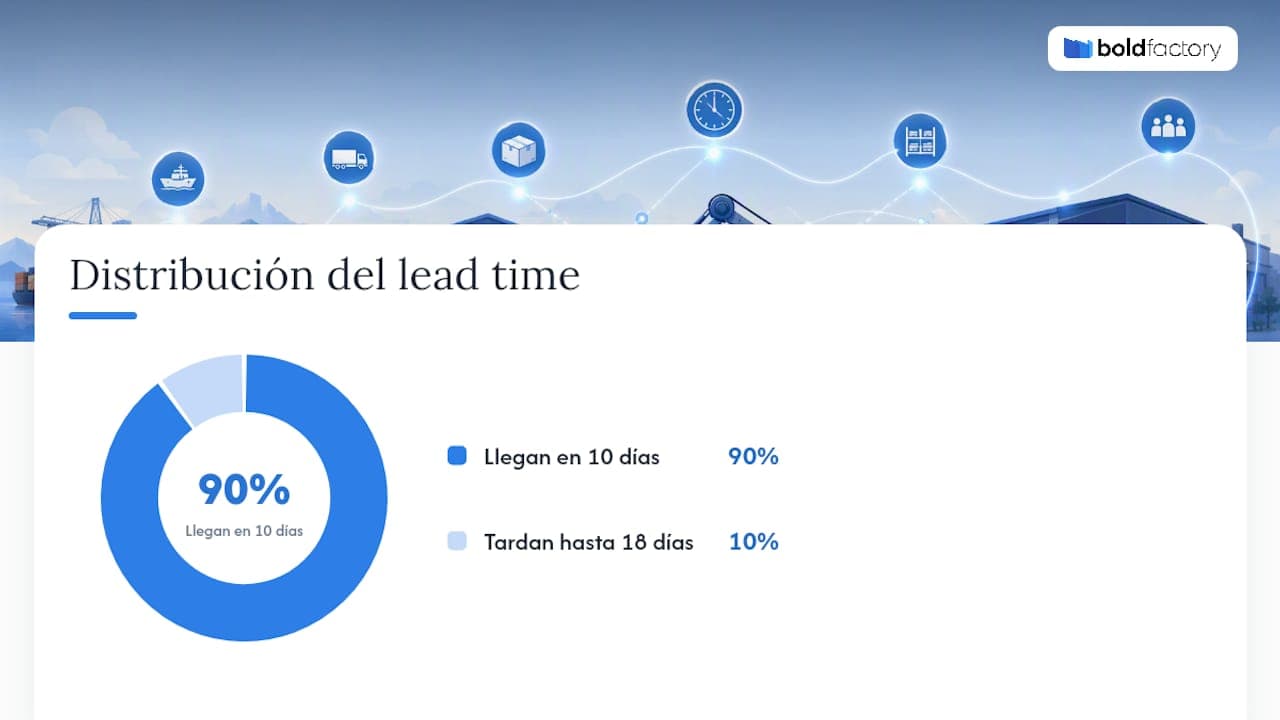
Consejo profesional: revisa el lead time como una distribución de datos, no como un número único. Si el [object Object] de tus pedidos llegan en 10 días pero algunos tardan 18, tu stock de seguridad debe protegerte frente a ese escenario extremo, no frente al promedio.
Ejemplo práctico de cálculo del punto de pedido
Para replicar el cálculo con tus propios datos, necesitas reunir cuatro cifras y seguir el mismo orden en cada SKU.
-
Reúne los datos de entrada: demanda media diaria, lead time medio en días, desviación estándar de la demanda y nivel de servicio objetivo. Supongamos un componente metálico con demanda media de unas pocas decenas de unidades por día, un lead time de varios días y una desviación estándar de la demanda diaria moderada.
-
Calcula la demanda durante el lead time: 20 unidades/día × 8 días = 160 unidades. Esa es la cantidad que necesitas consumir mientras esperas el siguiente pedido.
-
Calcula el stock de seguridad: con un nivel de servicio del 95 % (factor aproximado de 1,65 sobre la desviación estándar ajustada al lead time), y una desviación combinada de unas 11,3 unidades, el stock de seguridad resultante es de aproximadamente 19 unidades.
-
Suma ambos componentes para obtener el ROP: 160 + 19 = 179 unidades. En cuanto el inventario disponible toque ese nivel, se lanza el pedido.
-
Valida el resultado con datos históricos: revisa los últimos seis meses y comprueba cuántas veces te habrías quedado sin stock con ese ROP. Si la rotura hipotética supera el 5 % de los periodos analizados, el cálculo necesita ajuste.
Este mismo procedimiento aplicado por familia de producto, en lugar de a toda la fábrica de golpe, es lo que permite validar el cálculo sin necesidad de herramientas complejas.
Qué pasa cuando el punto de pedido está mal calculado
Un ROP demasiado alto y otro demasiado bajo generan problemas distintos, pero ambos salen caros. El sobrestock inmoviliza capital que podría destinarse a otra cosa, ocupa espacio de almacén y aumenta el riesgo de obsolescencia en materiales con vida útil limitada o cambios de ingeniería frecuentes.
La rotura de stock, en el extremo opuesto, detiene líneas de producción, obliga a compras urgentes con sobrecoste y, si el material afecta a un pedido de cliente, daña la reputación de entrega de la empresa. Una mala definición del punto de pedido provoca en ambos casos pérdidas evitables, ya sea por capital inmovilizado o por ventas perdidas.
-
Coste de mantener stock excesivo: capital inmovilizado, espacio de almacén, seguros y riesgo de obsolescencia.
-
Coste de rotura: paradas de línea, compras urgentes a precio superior, penalizaciones contractuales por retraso.
-
Coste oculto de la indecisión: seguir ajustando el ROP “a ojo” sin métrica que confirme si el nivel de servicio real mejora o empeora.
Estimar estos costes, aunque sea de forma aproximada, ayuda a decidir cuánto conviene invertir en stock de seguridad frente al riesgo real de rotura para cada referencia.
Cómo mantener el punto de pedido actualizado en el tiempo
Un ROP calculado una vez y olvidado envejece mal. El lead time y la demanda fluctúan con la estacionalidad, los cambios de proveedor o las variaciones del mercado, y un ROP estático puede ser tan arriesgado como no tener ninguno definido.
Existen dos enfoques de revisión. La revisión periódica (mensual o trimestral) es suficiente para materiales de consumo estable y bajo riesgo. La revisión continua, apoyada en un sistema que recalcula el ROP con cada movimiento de stock, es necesaria en referencias críticas o con alta variabilidad de demanda.
Tres señales indican que toca recalcular antes de la revisión programada:
-
El lead time real de un proveedor se ha desviado de forma sostenida respecto al histórico usado en el cálculo.
-
La desviación de la demanda mensual crece de forma notable frente al periodo con el que se fijó el stock de seguridad.
-
El nivel de servicio real (medido en roturas efectivas) se aleja del objetivo fijado al calcular el ROP.
Consejo profesional: usa ventanas móviles de 30 a 90 días para recalcular el stock de seguridad en las referencias más variables, en lugar de fijarlo una vez al año. Un ROP dinámico se ajusta antes de que el problema llegue a planta.
Por qué integrar el punto de pedido con MRP y WMS reduce errores
Calcular el punto de reorden en una hoja de cálculo funciona durante un tiempo, hasta que el número de referencias crece o varias personas tocan el mismo archivo. La digitalización y la integración con sistemas MRP y WMS permiten visibilidad en tiempo real y automatización del disparo de pedidos, lo que reduce los errores manuales de forma directa.
-
Alertas automáticas cuando el stock disponible toca el ROP, sin depender de que alguien revise el Excel a tiempo.
-
Órdenes de compra o de producción generadas por evento, sin pasos manuales intermedios.
-
Visibilidad desde el móvil para el responsable de planta, sin necesidad de estar frente a un ordenador.
El flujo típico al automatizar es simple: el sistema registra cada consumo de material, compara el stock disponible con el ROP vigente por SKU y, al cruzar el umbral, lanza automáticamente la orden correspondiente al módulo de planificación y compras. Una plataforma que une control de producción y almacén en el mismo sistema evita el desfase que se produce cuando el dato de stock vive en un Excel y la orden de compra en otro sitio distinto.
Qué relación tiene el punto de pedido con la cantidad económica de pedido
El punto de pedido responde a cuándo pedir. La cantidad económica de pedido (EOQ) responde a cuánto pedir. Son dos decisiones distintas que deben trabajar juntas: calcular bien el ROP y luego pedir una cantidad arbitraria (demasiado pequeña o demasiado grande) anula parte de la ventaja del cálculo.
La fórmula EOQ básica es √(2 × demanda anual × coste por pedido / coste de mantenimiento por unidad), y busca minimizar el coste total de gestionar el inventario. En la práctica, coordinar ROP con EOQ evita dos errores comunes: pedir con demasiada frecuencia cantidades pequeñas, que dispara los costes administrativos y de transporte, o pedir lotes grandes que disparan el coste de almacenaje.
-
Para referencias con demanda muy fluctuante, revisa el EOQ con la misma frecuencia que el ROP, no de forma independiente.
-
Si el proveedor exige lotes mínimos de compra, el ROP debe calcularse teniendo en cuenta esa restricción, no al revés.
Checklist para calcular y revisar el punto de pedido por SKU
Antes de aplicar el cálculo a toda la fábrica, conviene ordenar el proceso en pasos verificables.
-
Recolecta y valida los datos: demanda histórica (mínimo tres meses), lead time real por proveedor o por orden de producción, y nivel de servicio objetivo por familia de producto.
-
Calcula el ROP y ejecuta una prueba retrospectiva: aplica el resultado a los últimos seis meses y comprueba cuántas roturas hipotéticas habría generado.
-
Configura alertas y periodicidad de revisión: decide qué referencias necesitan revisión continua y cuáles pueden revisarse trimestralmente.
-
Documenta y asigna responsabilidades: deja escrito quién actualiza el ROP, con qué frecuencia y qué datos de origen usa.
Consejo profesional: empieza el despliegue por una sola familia de producto, no por todo el catálogo a la vez. Validar el método en 20 o 30 referencias antes de escalarlo evita arrastrar un error de cálculo a cientos de SKU.
Pasos concretos para implementar el punto de pedido en una pyme industrial
Llevar el punto de pedido de la teoría a la operativa diaria de una fábrica exige un orden concreto, no solo una fórmula. El primer paso es clasificar las referencias: no todos los materiales necesitan el mismo rigor de cálculo. Los componentes críticos, con lead time largo o proveedor único, merecen un ROP calculado con datos de variabilidad detallados. Los consumibles de bajo coste pueden gestionarse con reglas más simples.
El segundo paso es fijar quién decide y quién ejecuta. En muchas pymes, el jefe de planta detecta que falta material y avisa por teléfono al responsable de compras; ese circuito informal funciona hasta que la persona clave está de vacaciones. Formalizar el ROP significa que cualquier operario, no solo un experto, entienda cuándo hay que lanzar el pedido.
El tercer paso es probar antes de generalizar. Aplica el cálculo a una familia de producto durante uno o dos meses, compara las roturas reales con las previstas y ajusta el nivel de servicio si el resultado se aleja del objetivo. Solo después de esa validación conviene extender el método a más referencias o dar el salto hacia un sistema que automatice el disparo de pedidos.
El cuarto paso, casi siempre olvidado, es revisar el lead time con el proveedor de forma explícita. Muchas pymes calculan el ROP con un lead time teórico que el proveedor nunca cumple en la práctica, y descubren el desajuste solo cuando ya ha provocado una rotura.
Lo que la mayoría de fábricas pasa por alto al fijar su punto de pedido
La mayoría de las fábricas que conozco no fracasan en la fórmula, fracasan en la disciplina de actualizarla. Calculan el ROP una vez, con datos de un buen mes, y lo dejan fijo durante años mientras el negocio cambia a su alrededor. El problema no es matemático, es organizativo: nadie tiene asignada la tarea de revisarlo.
Lo que de verdad separa a una pyme que controla su stock de una que vive apagando fuegos no es el nivel de sofisticación del cálculo, sino la frecuencia con la que se revisa contra la realidad. Mide, a los 30 y a los 90 días de implantar un ROP nuevo, cuántas roturas y cuánto sobrestock generó frente a lo previsto. Esa comparación, más que la fórmula en sí, es la que dice si el método funciona en tu fábrica concreta.
Hay sistemas que sustituyen el Excel donde muchas pymes calculan y vigilan su ROP por soluciones que cruzan el stock disponible con el punto de pedido de cada referencia en tiempo real, sin que nadie tenga que revisarlo manualmente cada mañana.
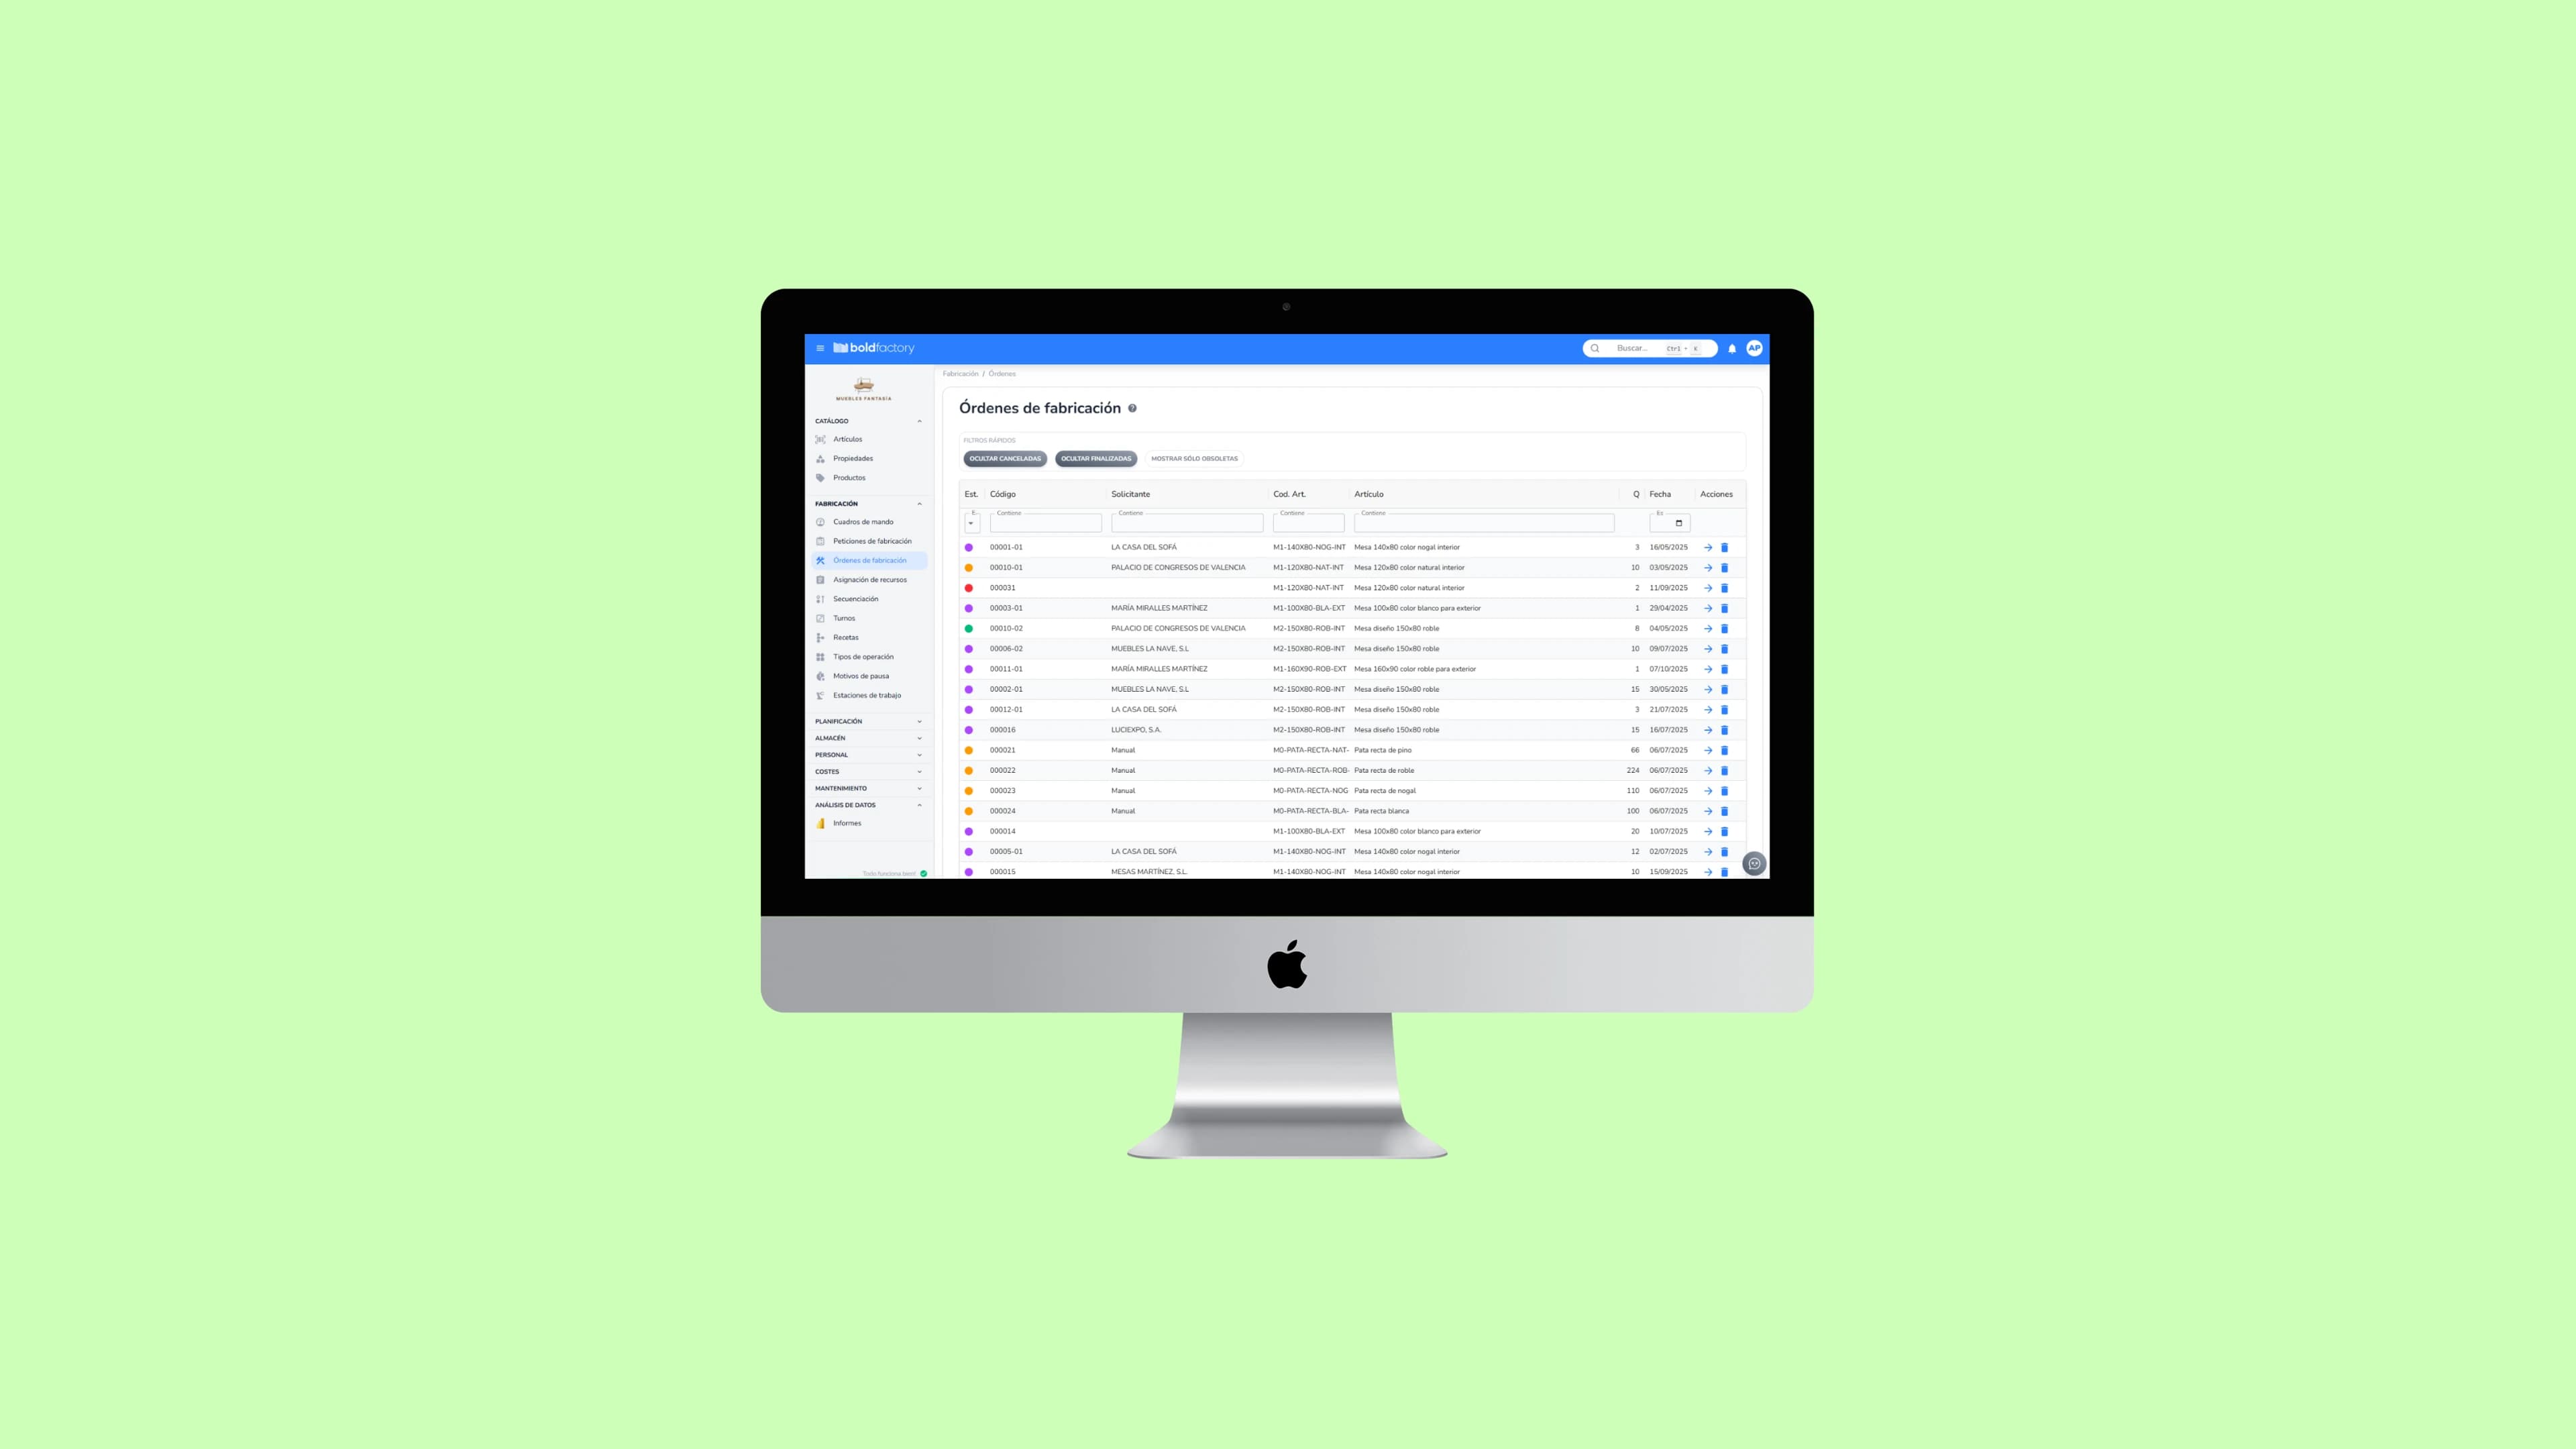
Plataformas como Bold Factory unen planificación y compras (MRP), almacén (WMS/SGA) y producción (MES) en un solo sistema, con agentes de IA que pueden encargarse de tareas repetitivas como generar la orden de compra en cuanto el stock toca el umbral fijado o incluso actualizar el ROP. Algunos de estos sistemas se implementan en pocos días y no tienen permanencia, lo que puede ser relevante para directores de operaciones que necesitan resultados rápidos. Además, el responsable de planta puede consultar el estado de cada SKU desde el móvil, sin depender de estar frente a un ordenador en la oficina.
Si gestionas decenas o cientos de referencias y el Excel ya se te ha quedado corto, puedes revisar el módulo de planificación MRP de Bold Factory o solicitar una demostración para ver cómo se calcula y automatiza el punto de pedido con tus propios datos.
Fuentes
Para profundizar en el cálculo y la digitalización del punto de pedido, conviene revisar la guía de niveles de inventario sobre EOQ y ROP, el análisis de control de stock de Wolters Kluwer y, para entender la variabilidad del lead time en suministros industriales, el artículo técnico de ASTRA CHEMICAL sobre plazos de entrega.
-
Qué es el punto de pedido y cómo se calcula | EAE