Ubicaciones de almacén: cuándo dividir la nave sale a cuenta
2026-10-22
— ¿Dónde está el palé de resina de Resina S.A.?
— Vi a Manolo moviéndolo el viernes.
Hoy Manolo libra. El palé está en la nave, a 40 metros del que pregunta, y durante 20 minutos hay tres personas buscándolo. Aparece detrás de unas bobinas, donde Manolo lo dejó porque otro carretillero venía de frente y había que despejar el pasillo. Nadie lo apuntó. Todo el mundo se acordaba.
El lunes siguiente alguien dice la frase: vamos a mapear el almacén. Y la conversación que viene después es siempre la misma —¿bajamos a zona, a estantería, a hueco?—, como si fuera una decisión sobre el nivel de detalle.
No lo es. Una ubicación no es un sitio: es una frontera, y cada frontera que dibujas es un registro que alguien tiene que hacer cada vez que la cruza durante los próximos 10 años. La pregunta útil no es hasta qué nivel bajar. Es cuántos registros al día aguanta tu planta, y si lo que compras con ellos vale lo que cuestan.
Lo que vas a encontrar aquí
- Una ubicación no es un sitio, es una frontera
- Lo que cuesta una ubicación y lo que te devuelve
- La precisión que no puedes sostener sale más cara que no tenerla
- Las cuatro fronteras de una fábrica, y la que casi nadie dibuja
- Un mapa solo sobrevive si lo escriben los tres que mueven el material
- El orden correcto para dividir una nave
- Fuentes
Una ubicación no es un sitio, es una frontera
Empecemos por lo que es una ubicación dentro de un sistema, porque casi todo el mundo se la imagina mal.
La imagen mental habitual es la de un plano: la nave dividida en cuadrículas, cada cuadrícula con un nombre, y el software pintando encima dónde está cada cosa. Eso es lo que a veces se enseña en una demo. No es lo que ocurre en el modelo de datos.
En el modelo que usa la industria para describir el material —la serie ISA-95, publicada como norma en la IEC 62264-2— la ubicación no es una entidad con vida propia: es un atributo que viaja pegado al lote, junto a su cantidad y su estado. Un lote de material tiene una ubicación de la misma manera que tiene 340 kilos y está pendiente de inspección. No hay un mapa. Hay lotes que dicen dónde están.
Y eso cambia por completo de qué va la decisión. Si la ubicación es un atributo del lote, entonces cambiar de ubicación es una transacción: alguien, en algún momento, tiene que declarar que ese lote ya no está en A y ahora está en B. No hay otra forma de que el dato se mueva. No existe el almacén que se actualiza solo.
De ahí sale la definición que conviene tener en la cabeza el resto del artículo:
Una ubicación no es un sitio del almacén. Es una línea que, cada vez que alguien la cruza con material en las manos, obliga a declararlo.
Dibujar cinco líneas cuesta cinco tipos de declaración. Dibujar trescientas cuesta trescientas. Y el coste no se paga el día del proyecto, cuando hay energía y presupuesto: se paga en el turno de tarde de un martes de noviembre, cuando quedan dos horas de pedido y el terminal está en la otra punta de la nave.
Lo que cuesta una ubicación y lo que te devuelve
Lo bueno de plantearlo así es que se puede echar la cuenta. No con precisión contable, pero sí lo suficiente para decidir.
Una ubicación cuesta registros. Declarar un movimiento con un terminal a pie de pasillo —seleccionar el lote, leer la etiqueta del hueco, confirmar— son del orden de 15 segundos cuando todo va bien.
Una ubicación devuelve búsquedas que no ocurren. Una búsqueda fallida —dar una vuelta, preguntar a dos personas, encontrarlo detrás de otra cosa— es aproximadamente 6 minutos, y a veces mucho más.
Divide una cosa por la otra y sale la única regla que hace falta:
Una ubicación sale a cuenta aproximadamente cuando evita una búsqueda por cada veinticuatro movimientos que obliga a registrar. 360 segundos entre 15.
Veinticuatro. Ese es el número. Y es un número sorprendentemente fácil de superar en unas zonas e imposible en otras, que es exactamente por qué la decisión no puede tomarse para toda la nave a la vez.
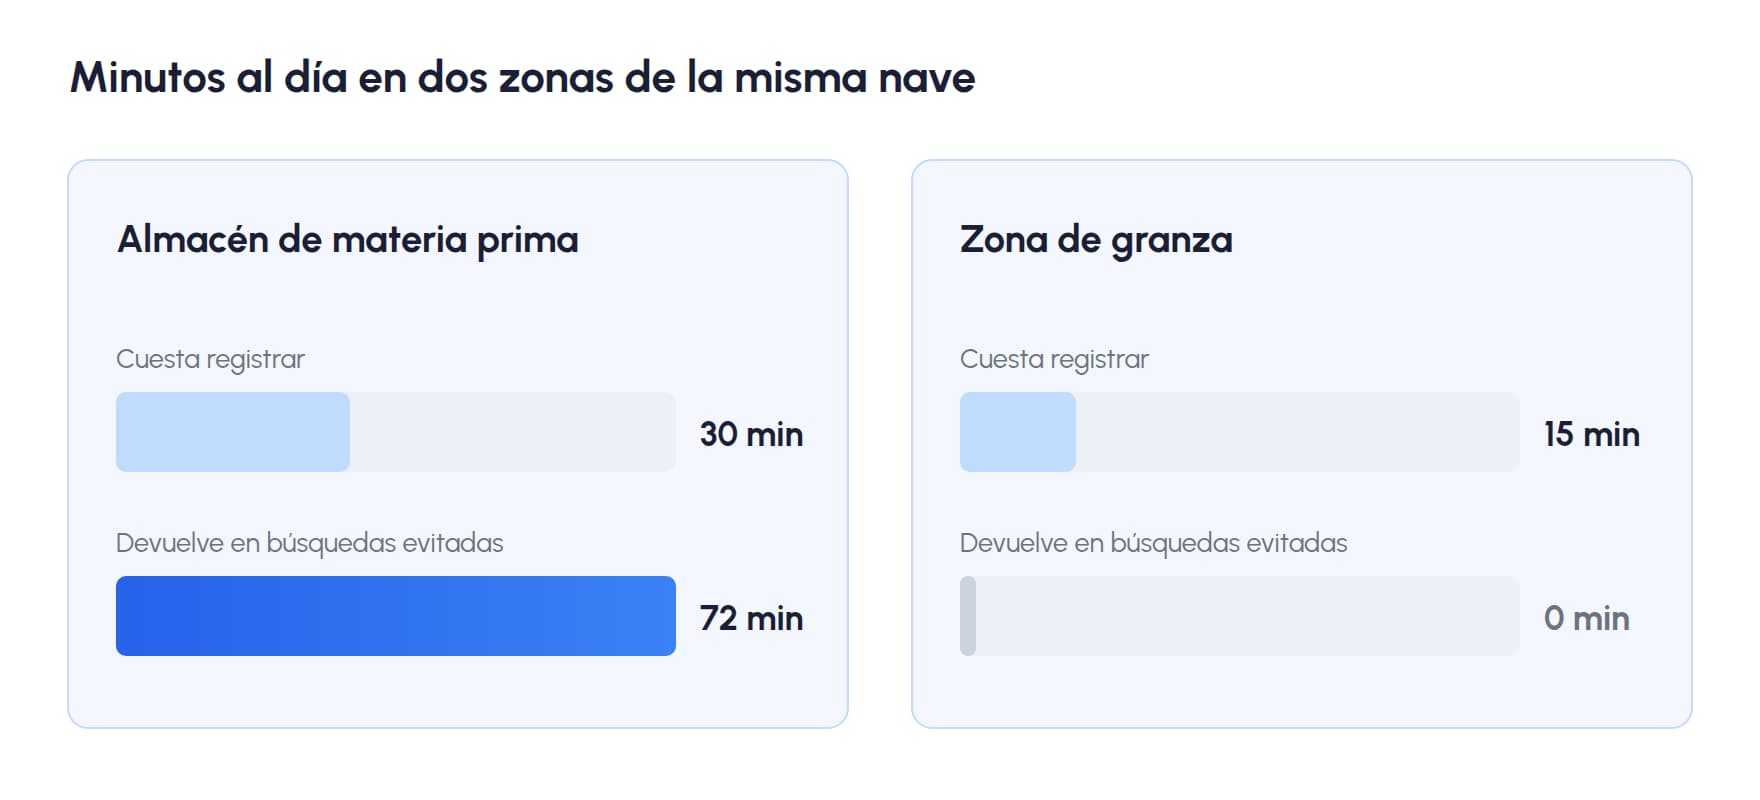
Mira las dos zonas de la misma fábrica (ejemplo ilustrativo, con los tiempos de arriba):
- Almacén de materia prima, 90 referencias en estanterías. Se mueven unas 120 cajas y palés al día. Registrarlos: 120 × 15 s = 30 minutos al día. De esos 120 movimientos, unos 12 corresponden a material que nadie encontraría sin ayuda: una búsqueda cada 10 movimientos, muy por debajo del umbral de 24. Evitas 12 × 6 min = 72 minutos. Neto: 42 minutos al día a favor, unas tres horas y media por semana.
- Zona de granza, tres silos y un palé de sacas. Se declaran unos 60 consumos al día: 60 × 15 s = 15 minutos al día. Búsquedas evitadas: ninguna. La granza está a la vista y es de un solo tipo. Esos 15 minutos diarios, a 220 días laborables, son 55 horas al año de registro que no responden a ninguna pregunta que alguien se haya hecho.
Ninguna de las dos conclusiones es "más ubicaciones es mejor" ni "menos es mejor". Es que la unidad de decisión es la zona, y una fábrica normal necesita granularidades distintas en sitios distintos de la misma nave.
Y la pregunta que decide cada zona no es cuántas referencias tiene ni cuántos metros mide. Es más tonta y más fiable:
¿Alguien que no lo guardó puede encontrarlo mirando?
Si la respuesta es sí —una bobina de tres metros, un silo, un bidón que no se parece a ningún otro—, la ubicación no compra nada. Si es no —cuarenta sacos idénticos de aditivos que solo se distinguen por la etiqueta, tornillería, repuestos—, es lo único que va a funcionar.
Los niveles de granularidad no son una escala de "mejor a peor". Cada uno responde a una pregunta distinta y cobra un precio distinto:
| Nivel | Qué pregunta responde | Qué registros añade |
|---|---|---|
| Una sola ubicación | ¿Lo tenemos o no? | Las entradas y las salidas de la nave |
| Zona por estado (MP, curso, calidad, PT) | ¿Puedo usarlo? | Más cada cambio de estado |
| Estantería o pasillo | ¿Por dónde empiezo a buscar? | Más cada reubicación entre zonas |
| Hueco o mapa | ¿Exactamente dónde está? | Más cada movimiento interno, incluido el del carretillero que despeja un pasillo |
Casi todas las fábricas que se plantean "poner ubicaciones" están pensando en la última fila. Y casi todas obtendrían la mayor parte del beneficio en la segunda.
La precisión que no puedes sostener sale más cara que no tenerla
Hasta aquí hemos supuesto que los registros se hacen. Toca mirar qué pasa cuando no.
Aquí es donde la intuición engaña, porque parece que una ubicación mal mantenida es simplemente una ubicación que aporta menos. Media verdad en lugar de una verdad entera. No funciona así, y el motivo es que los dos errores posibles no cuestan lo mismo.
- Un hueco que el sistema da por lleno y está vacío te cuesta una búsqueda. Molesto, recuperable: el operario mira, no está, pregunta, aparece.
- Un hueco que el sistema da por vacío y está lleno te cuesta una compra. El material existe, está pagado y está en tu nave, pero para el sistema no existe, así que entra en el cálculo de necesidades como si faltara. Y ahí ya no lo para nadie: un MRP amplifica lo que le des, y lo amplifica muy deprisa y con mucha convicción.
Ese segundo error es el que convierte un mapa mal mantenido en algo peor que no tener mapa. Una nave con una sola ubicación te dice "lo tenemos" y acierta siempre. Una nave con trescientos huecos te dice "está en B-04-12" y, cuando falla, no falla hacia la duda: falla hacia una afirmación concreta y equivocada que un sistema de planificación se toma en serio.
Y hay un segundo efecto, más lento y más caro de revertir. Un operario que dos veces seguidas encuentra el material donde el sistema decía que no estaba deja de mirar el sistema. A partir de ese día sigues pagando los 15 segundos de cada registro y ya no compras nada con ellos, porque nadie consulta el dato que producen. Es la misma dinámica por la que una planta acaba dependiendo de la memoria de las personas para fabricar: el sistema no se abandona de golpe, se abandona por desconfianza acumulada.
De ahí la regla incómoda, y es la que suele decidir el proyecto:
La granularidad que puedes sostener no es la de tu mejor turno. Es la del turno que peor registra.
Si el turno de noche no va a escanear el hueco, tu almacén no tiene huecos: tiene huecos durante ocho horas al día y un mapa mentiroso durante las otras dieciséis.
Las cuatro fronteras de una fábrica, y la que casi nadie dibuja
Puestos a dibujar líneas, conviene saber cuáles hay. En una fábrica el material solo cambia de manos cuatro veces, y cada una de esas cuatro fronteras compra una cosa distinta.
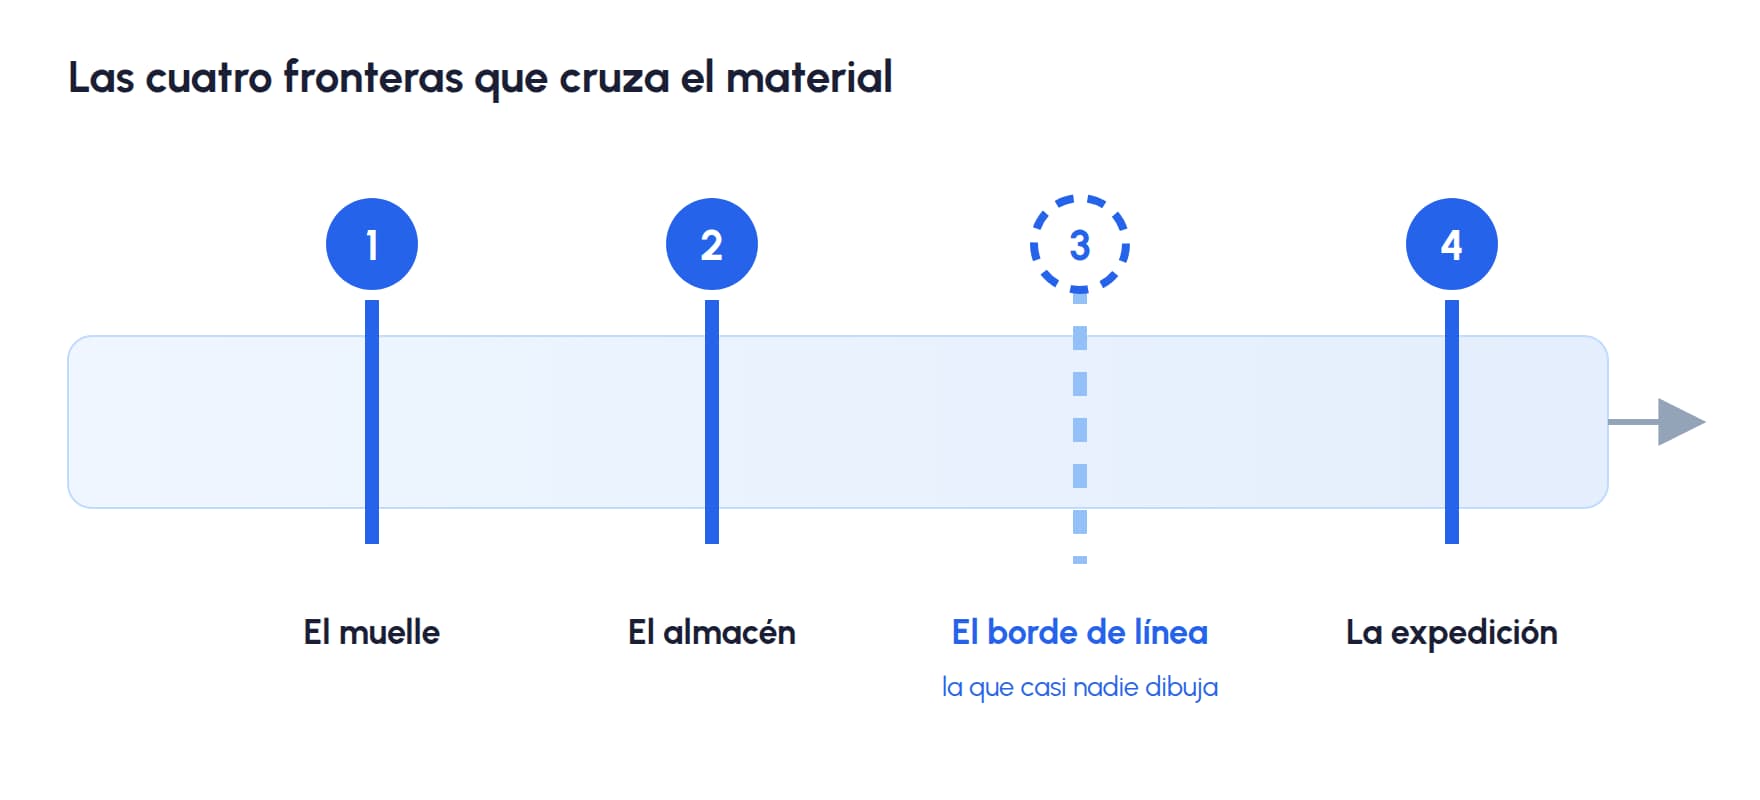
1. El muelle: la frontera que ya tienes
Cuando entra un camión, alguien firma un albarán. Esa es la primera frontera y prácticamente todas las fábricas la tienen declarada, aunque sea en papel: qué ha llegado, de quién y cuándo.
Lo que compra es el punto de partida de todo lo demás. Sin ella no hay stock, no hay trazabilidad y no hay nada que ubicar. Es también la más barata de las cuatro, porque el material llega ya agrupado en palés y en cantidades grandes: pocos registros, mucha información.
2. El almacén: la frontera que todo el mundo discute
Declarada la entrada, la segunda frontera es la que ocupa el noventa por ciento de las reuniones: cómo se subdivide el almacén por dentro.
Es la que responde a la prueba de la vista de la sección anterior, y la que más varía de una fábrica a otra. En un almacén de tornillería y repuestos gana el hueco sin discusión. En uno de bobinas de acero, casi nunca. Lo importante es que esta es la frontera que admite una respuesta distinta en cada zona, y la única de las cuatro donde la cuenta de los veinticuatro movimientos hay que echarla de verdad.
3. El borde de línea: la frontera que casi nadie dibuja
Y aquí está el hueco real de casi todas las fábricas.
Cuando un palé sale del almacén hacia la línea, en la inmensa mayoría de los sistemas desaparece. Pasa a una ubicación genérica llamada "planta", o "producción", o directamente se descuenta del stock en el momento de salir. A partir de ese instante hay material físico en la fábrica que el sistema ya no sabe localizar ni contar: está en el carro de al lado de la extrusora, medio consumido, y seguirá ahí tres días.
Esa frontera —el punto de uso, el borde de línea— es la única que hace algo que ninguna de las otras tres hace: cuadrar lo que se ha consumido con lo que se ha fabricado. Es el momento en el que el material deja de ser stock y se convierte en producto, y es el único registro que permite decir, para una orden de fabricación concreta, qué lote entró en ella. Sin él, lo que tienes no es un dato: es un cálculo teórico a partir del escandallo, que es exactamente donde la cadena de trazabilidad se rompe.
Y es una frontera barata. Un solo registro que el operario debería estar fichando ya en su puesto. He hecho esto = he consumido esto.
4. La expedición: la frontera que decide qué puedes prometer
La última es la salida. Qué se ha servido, a quién y de qué lote.
Suele bastar con muy poca granularidad —una zona de producto terminado, a veces dos por cliente o por ruta— salvo que sirvas por lotes con caducidad, en cuyo caso la ubicación tiene que llegar al nivel al que reservas. Lo que compra es simple y es lo que mira comercial: qué hay disponible de verdad para prometer una fecha.
Mira las cuatro juntas y salta a la vista el desequilibrio que tiene casi todo el mundo: doscientos huecos dibujados en la frontera 2 y una sola ubicación llamada "planta" en la frontera 3. Precisión donde equivocarse cuesta una búsqueda, y vaguedad justo donde el dato se convierte en dinero.
Un mapa solo sobrevive si lo escriben los tres que mueven el material
Queda la parte que no es de diseño sino de arquitectura, y es la que decide si el mapa sigue vivo dentro de dos años.
Las cuatro fronteras las cruzan tres actores distintos. Recepción escribe la entrada. Producción escribe el consumo y la devolución de lo que sobra. Expedición escribe la salida. Ninguno de los tres escribe más de su tramo, y el stock correcto es la suma exacta de los tres.
Si esos tres tramos se escriben en tres sitios distintos —un albarán en el ERP, un parte de trabajo en papel, una hoja de expediciones—, el mapa no está mal hecho: está muerto desde el primer día. No porque nadie registre, sino porque los tres registros no se tocan, y la ubicación es precisamente el dato que solo tiene sentido si los tres lo actualizan sobre la misma fila.
Merece la pena fijarse en cómo trata esto la norma de identificación que usa toda la cadena de suministro. Las especificaciones generales de GS1 definen un identificador universal para las localizaciones físicas, el GLN, y además un componente de extensión para las sublocalizaciones internas —un hueco de estantería, un muelle, una línea—. Lo interesante es la condición que le ponen: ese identificador interno es restricted to use by mutual agreement only, de uso restringido a quien lo haya acordado. Dicho de otro modo, hasta el organismo que normaliza esto reconoce que una sublocalización no significa nada fuera del grupo que se ha comprometido a mantenerla. Tu mapa no le importa a nadie de fuera. Solo vale lo que valga el acuerdo interno de mantenerlo al día.
Por eso el almacén no es un programa aparte. En el modelo de operaciones de la industria, que la IEC 62264-3 desarrolla como los modelos de actividad del nivel de planta, la gestión del inventario es una de las cuatro áreas de operaciones, al mismo nivel que la producción, la calidad y el mantenimiento. Comparten nivel porque comparten datos: no hay forma de que el almacén sepa dónde está el material si no se entera de lo que hace producción. Ese alcance completo es lo que define un MOM.
En Bold, la ubicación viaja con el lote, no en un módulo aparte: el operario que ficha una orden en el puesto de trabajo declara el consumo con el mismo gesto con el que se pone a trabajar, y ese movimiento es el que actualiza el stock que ve almacén y el que alimenta la planificación de compras. Las cuatro fronteras se escriben sobre la misma fila, cada zona lleva la granularidad que le corresponde, y un hueco que nadie mantiene se puede quitar sin tocar nada más.
El orden correcto para dividir una nave
Si hay que empezar mañana, el orden importa más que la ambición. Cuatro pasos, y ninguno necesita un proyecto.
- Divide primero por estado, no por sitio. Materia prima, en curso, pendiente de calidad, bloqueado, producto terminado. Son cinco ubicaciones, cuestan un registro solo cuando el material cambia de estado —que ya es un momento en el que alguien está mirando— y resuelven la mayoría de las preguntas que hoy se contestan preguntando a alguien.
- Dibuja el borde de línea antes que el mapa. Es la frontera más barata de las cuatro y la única que hace cuadrar el stock con la producción. Si solo vas a añadir una frontera este año, que sea esta.
- Baja de nivel una zona cada vez, y solo si falla la prueba de la vista. Coge la zona donde más se busca, pregúntate si alguien que no lo guardó lo encontraría mirando, y si la respuesta es no, subdivide esa y solo esa. Luego mide durante un mes si las búsquedas han bajado antes de tocar la siguiente.
- Ajusta la granularidad al turno que peor registra. Si el nivel que has elegido no se sostiene en el peor turno, no lo tienes: tienes un mapa que miente parte del día. Súbelo un nivel y quédate con un dato en el que se pueda confiar.
Hecho esto, la pregunta con la que empezaba el artículo —a partir de cuándo usar múltiples ubicaciones— se responde sola y por zonas, que es la única forma en que tiene respuesta.
Fuentes
- IEC 62264-2:2026, Enterprise-control system integration — Part 2: Objects and attributes — modelos de objetos del intercambio entre planta y sistemas de empresa, edición 3 publicada en marzo de 2026, donde la ubicación del material se describe como atributo del lote y no como registro independiente.
- IEC 62264-3:2016, Enterprise-control system integration — Part 3: Activity models of manufacturing operations management — modelos de actividad del nivel 3 de operaciones de fabricación, del que la gestión de inventario es una de las áreas, junto a producción, calidad y mantenimiento.
- IEC 62264-1:2013, Enterprise-control system integration — Part 1: Models and terminology — modelos y terminología de la jerarquía de niveles entre la planta y los sistemas de empresa, y marco del que dependen las dos partes anteriores.
- GS1 General Specifications, Release 26.0 — definición del GLN para localizaciones físicas y del componente de extensión para sublocalizaciones internas, de uso restringido a acuerdo mutuo entre las partes.
- ISA-95, International Society of Automation — comité y estructura en partes del modelo del que derivan las normas anteriores.
Conclusión
Dividir un almacén no es un problema de detalle, es un problema de mantenimiento. Cada línea que dibujas en el plano es un compromiso de registrar un movimiento cada vez que alguien la cruce, todos los días, también en agosto y también a las once de la noche. El mapa más útil no es el más fino: es el más fino que tu planta va a poder sostener sin dejar de creérselo.
Y si solo vas a dibujar una frontera nueva este año, no la pongas en el almacén. Ponla donde el material deja de ser stock y se convierte en producto, porque es la única que te va a devolver un número en el que puedas basar una compra.
Descubre cómo Bold mantiene el stock cuadrado con lo que ocurre en la línea, sin duplicar registros: solicita una demo 👇 y compruébalo con tu propio almacén.